 Español
 English
 Pусский
 عربي



En la dinámica industria del embalaje, el funcionamiento eficiente de las máquinas para fabricar vasos de papel es fundamental para maximizar la productividad, garantizar la calidad del producto y minimizar los costos operativos. Tanto si es un operario experimentado como un técnico principiante, dominar los principios básicos del funcionamiento de la máquina, las comprobaciones previas a la operación, las técnicas paso a paso y las rutinas de mantenimiento es esencial. Este artículo le ofrece una guía completa para lograr un funcionamiento eficiente y fiable de su máquina para fabricar vasos de papel.
1. Comprender los aspectos básicos de su máquina para fabricar vasos de papel.
Un conocimiento profundo de los componentes y principios de funcionamiento de la máquina es fundamental para la eficiencia. Las máquinas de vasos de papel transforman rollos de papel en vasos terminados mediante procesos secuenciales. Familiarizarse con las piezas clave facilita la resolución de problemas, la optimización de la configuración y la reducción del tiempo de inactividad.
1.1 Componentes principales y sus funciones
Unidad de desenrollado de papel : Sujeta rollos de papel recubiertos de PE y los alimenta a velocidad constante, con controles de tensión para evitar arrugas o roturas, algo fundamental para la calidad de los vasos en bruto.
Sección de impresión y troquelado : Imprime diseños (para vasos impresos) y troquela el papel para obtener piezas uniformes, cuya precisión influye directamente en la uniformidad de la forma de los vasos.
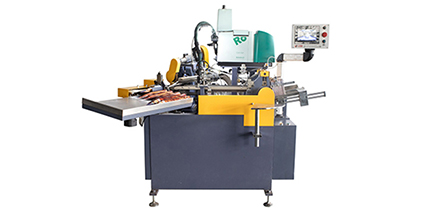
Unidad de conformado de vasos : El núcleo de la máquina, que se encarga de la alimentación de la pieza en bruto, el perforado de la base, el sellado lateral y el moldeado. La correcta alineación de los moldes macho/hembra garantiza que la forma, la altura y la resistencia del sellado del vaso cumplan con los estándares.
Sistema de calentamiento y sellado : Utiliza aire caliente o tecnología ultrasónica para sellar las juntas de las copas y unir las bases. La temperatura, la presión y el tiempo de sellado son fundamentales; cualquier error puede provocar fugas o quemaduras.
Unidad de entrega y apilamiento : Descarga, cuenta y apila los vasos terminados. Los modelos avanzados incluyen el rechazo automático de vasos defectuosos para reducir la clasificación manual.
1.2 Tipo y capacidad de la máquina
Las máquinas para fabricar vasos de papel se clasifican según su capacidad de producción (vasos por hora, CPH) y el tamaño de los vasos (de 4 oz a 24 oz). Los modelos de alta velocidad producen entre 600 y 1200 CPH, mientras que los de velocidad media producen entre 300 y 600 CPH. Conocer la capacidad nominal ayuda a establecer objetivos realistas y a evitar el desgaste y los problemas de calidad causados por la sobrecarga.
2. Controles preoperatorios: Preparando el terreno para el éxito
Omitir las comprobaciones previas al funcionamiento suele provocar averías en la maquinaria y una mala calidad. Una inspección exhaustiva antes de la puesta en marcha garantiza que el sistema esté listo y reduce los tiempos de inactividad inesperados.
2.1 Inspección de materia prima
La calidad del papel de entrada afecta directamente a la salida. Compruebe:
Grosor y recubrimiento del papel : Asegúrese de que tenga un grosor de 180-300 g/m² (estándar para vasos desechables) y un recubrimiento de PE uniforme (sin grietas ni burbujas para evitar fugas).
Tensión del rollo de papel : Verifique que el montaje y el ajuste de la tensión sean correctos; una tensión excesiva rasga el papel y una tensión insuficiente provoca arrugas.
Fecha de caducidad : El papel recubierto de PE tiene una vida útil; el material caducado pierde adherencia del recubrimiento, lo que provoca fallos en el sellado.
2.2 Verificación de componentes de la máquina
Moldes y troqueles : Inspeccione si presentan desgaste, rayones o deformaciones. Reemplace las piezas dañadas de inmediato para evitar bordes irregulares o copas deformadas.
Lubricación : Compruebe la lubricación de las piezas móviles (engranajes, cadenas, cojinetes). Una lubricación insuficiente aumenta la fricción, lo que provoca sobrecalentamiento y averías. Utilice el lubricante especificado por el fabricante.
Sistemas eléctricos y neumáticos : Asegúrese de que las conexiones de cables, sensores y mangueras sean seguras. Compruebe la presión neumática (0,6-0,8 MPa); una presión baja reduce la precisión del conformado/sellado.
Dispositivos de seguridad : Confirme que los topes de emergencia, las protecciones y los sistemas de protección contra sobrecargas funcionan correctamente; esto es fundamental para la seguridad del operario y la protección de la máquina.
2.3 Preparación del medio ambiente
Mantenga un ambiente limpio y seco (18-25 °C, 40 %-60 % de humedad). El exceso de humedad provoca arrugas; las altas temperaturas ablandan prematuramente el revestimiento de PE.
3. Técnicas de operación eficientes paso a paso
El funcionamiento estandarizado garantiza la uniformidad. A continuación, se presenta una guía simplificada para el uso eficaz de la máquina:
3.1 Puesta en marcha y calentamiento de la máquina
Encienda la alimentación principal y el panel de control; supervise el estado que se muestra (temperatura, presión, velocidad).
Ajuste la temperatura de sellado según el grosor del papel (160-180 °C para 180-220 g/m²; 180-200 °C para 220-300 g/m²) y caliente durante 10-15 minutos hasta que se estabilice.
Ponga en marcha la unidad de desenrollado, ajuste la tensión para una alimentación fluida y pruebe el troquelado con un trozo pequeño de papel.
3.2 Configuración de parámetros y producción de prueba
Realizar pruebas piloto para ajustar los parámetros antes de la producción a gran escala:
Tiempo y presión de sellado : Ajuste el tiempo de sellado a 0,8-1,2 s y la presión a 0,4-0,6 MPa. Pruebe con 5-10 vasos para verificar que las juntas y la base no presenten huecos ni quemaduras.
Velocidad de la máquina : Comience con el 50 % de la capacidad nominal; aumente gradualmente si las tazas de prueba cumplen con los estándares de calidad; evite la velocidad máxima inicialmente para prevenir la inestabilidad.
Altura y diámetro de la copa : Ajuste la posición del molde para que cumpla con las especificaciones; utilice un calibrador para medir las dimensiones de la copa de prueba.
3.3 Producción por lotes y monitorización en tiempo real
Una vez optimizados los parámetros, inicie la producción por lotes con monitorización constante:
Controles de calidad : Tome muestras de 3 a 5 vasos cada 15-20 minutos para detectar fugas (prueba de agua), uniformidad de la forma y calidad de impresión; rechace los defectos de inmediato.
Estado de la máquina : Supervise el panel de control para detectar anomalías (fluctuaciones de temperatura, caídas de presión) y preste atención a ruidos inusuales (rechinidos, chirridos) que indiquen piezas sueltas o desgastadas.
Sustitución del rollo de papel : Prepare el siguiente rollo con antelación; deténgase brevemente para sustituirlo, ajuste la tensión y reanude la operación rápidamente para minimizar el tiempo de inactividad.
4. Rutinas de mantenimiento para una eficiencia a largo plazo
El mantenimiento regular prolonga la vida útil de la máquina, reduce los costos de reparación y mantiene la eficiencia. Establezca cronogramas diarios, semanales y mensuales.
4.1 Mantenimiento diario
Limpieza : Después de la producción, apague la máquina y retire los restos de papel, el polvo y el adhesivo de las unidades de troquelado, conformado y salida; utilice cepillos suaves o aire comprimido.
Comprobación de la lubricación : Vuelva a aplicar lubricante a las piezas móviles según las instrucciones del fabricante.
Restablecimiento de parámetros : Restablecer a los valores predeterminados si no se utilizan al día siguiente para evitar configuraciones de inicio incorrectas.
4.2 Mantenimiento semanal
Inspección de pernos y tornillos : Apriete los elementos de fijación visibles (especialmente en las secciones de conformado/troquelado); las piezas sueltas provocan vibraciones y pérdida de precisión.
Comprobación del elemento calefactor : Inspeccione los tubos calefactores/transductores ultrasónicos para detectar daños o incrustaciones; limpie las incrustaciones con limpiadores no abrasivos para lograr un calentamiento uniforme.
Calibración de sensores : Calibre los sensores de tensión, temperatura y conteo; los datos incorrectos provocan errores de calidad y producción.
4.3 Mantenimiento mensual
Inspección de componentes principales : Desmontar y limpiar los moldes de conformado/punzones inferiores; sustituir si el desgaste supera los 0,1 mm.
Mantenimiento del sistema hidráulico y neumático : Drene el agua del compresor de aire, compruebe el nivel de aceite hidráulico y sustituya los filtros obstruidos.
Revisión del sistema eléctrico : Inspeccione el cableado para detectar daños y apriete los terminales del panel de control para evitar un mal contacto.
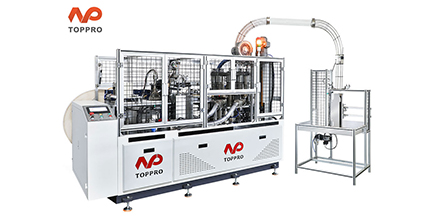
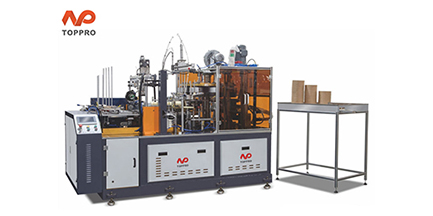
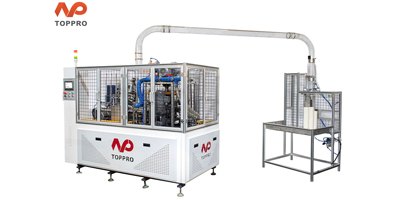
5. Máquina para vasos de papel TOPPRO
Como líder en innovación de equipos de envasado, las máquinas para vasos de papel TOPPRO integran tecnología avanzada y un diseño centrado en el usuario para redefinir la eficiencia, la calidad y la fiabilidad en la producción de vasos. Diseñadas para operaciones de mediana y gran escala, estas máquinas destacan por sus amplias ventajas de rendimiento que se ajustan a las exigencias de la fabricación moderna. Ya sea que produzca vasos desechables para bebidas, helados o envases para alimentos, las máquinas para vasos de papel TOPPRO ofrecen el equilibrio perfecto entre productividad, calidad y rentabilidad. Mejore su línea de envasado con una solución que crece con las necesidades de su negocio.
Preguntas frecuentes
P1: La máquina produce vasos con costuras laterales irregulares. Qué debo hacer?
A1: Las uniones irregulares se deben a moldes desalineados o a una tensión incorrecta. Ajuste la alineación de los moldes macho/hembra mediante los tornillos de la unidad de conformado, modifique la tensión de desenrollado y reemplace las cuchillas de troquelado desgastadas si las piezas no son uniformes.
P2: La velocidad de producción es inferior a la capacidad nominal. Cómo se puede mejorar?
A2: La baja velocidad puede deberse a un calentamiento insuficiente, una fricción excesiva o una presión incorrecta. Asegúrese de que el calentamiento alcance las temperaturas recomendadas (verifique las resistencias/termostato), lubrique las piezas móviles y ajuste la presión neumática a 0,6-0,8 MPa.
P3: Con qué frecuencia debo reemplazar los moldes de conformado?
A3: Los moldes duran de 6 a 12 meses con un uso normal (8 horas al día, 5 días a la semana). Reemplácelos inmediatamente si las copas presentan defectos de forma o si el desgaste del molde supera los 0,1 mm; la limpieza y lubricación regulares prolongan su vida útil.
P4: La máquina se detiene repentinamente durante la producción. Cuál es la causa?
A4: Las paradas repentinas suelen activar los dispositivos de seguridad. Restablezca las paradas de emergencia si se han pulsado y compruebe los protectores de sobrecarga (reduzca la velocidad y elimine los atascos si se han disparado). Si el problema persiste, inspeccione el cableado o los paneles de control, o póngase en contacto con el servicio de asistencia técnica.