 Español
 English
 Pусский
 عربي



Un aumento repentino en las quejas de los clientes sobre vasos con fugas suele desencadenar una frenética búsqueda de soluciones: revisar sensores, ajustar ruedas moleteadas e incluso reemplazar cabezales de sellado completos, todo mientras el contenedor de rechazos se llena. Pero la inconsistencia en el sellado rara vez es un misterio. Según docenas de observaciones de campo en talleres de conversión de vasos de papel, la mayoría de los problemas de sellado inferior se deben a solo cuatro causas principales. Cada una tiene un síntoma predecible y una solución comprobada. Incluso el equipo de producción más avanzado necesita un diagnóstico sistemático cuando la calidad se desvía. Esta guía describe las cuatro causas principales, correcciones validadas en campo y un plan de mejora de 5 pasos que funciona en cualquier línea de producción de máquinas de vasos de papel .
Cuatro causas principales de un sellado inferior inconsistente
La mayoría de los problemas de sellado se dividen en cuatro categorías. Comprender el origen del problema es el primer paso para solucionarlo.
Control de temperatura inestable
El proceso de sellado inferior depende de una transferencia de calor precisa a través de la placa calefactora. Si la temperatura fluctúa más de ±5 °C, el recubrimiento de polietileno (PE) no se fundirá de manera uniforme. Las bajas temperaturas generan una adhesión débil; las temperaturas excesivas queman el borde del papel y provocan carbonización. Muchas unidades antiguas carecen de controladores PID de circuito cerrado, lo que genera desviaciones durante ciclos de producción prolongados. Las máquinas modernas con servocontrol utilizan PLC para proporcionar una gestión precisa de la temperatura en las zonas de precalentamiento, calentamiento inferior y moleteado.
Aplicación de presión inconsistente
El moleteado inferior debe ejercer una presión uniforme en toda la circunferencia. El desgaste mecánico irregular, la desalineación de los dedos formadores o el desgaste de los resortes provocan variaciones de presión. El resultado: un sellado hermético en un lado del vaso, pero apenas hermético en el lado opuesto. Si la presión del moleteado es demasiado baja, el papel del fondo y la pared del vaso no se adhieren correctamente, lo que provoca fugas de agua.
Mala calidad del papel o del recubrimiento
No todos los papeles para vasos son iguales. El gramaje del recubrimiento de PE (normalmente de 15 a 18 g/m²) y su adhesión a la base de papel afectan directamente a la capacidad de sellado. Si el grosor del recubrimiento varía a lo largo de la banda, la respuesta de sellado también variará. Del mismo modo, las fibras recicladas o un alto contenido de humedad (>8 %) dificultan la transferencia de calor y la adhesión. Las máquinas para vasos de papel están diseñadas para trabajar con PE simple/doble, PLA y papel recubierto a base de agua, pero la consistencia del material sigue siendo importante.
Problemas de sincronización mecánica y de tiempo
El tiempo de contacto —el tiempo que la placa calefactora permanece en contacto con el fondo del vaso— debe ajustarse al material y a la temperatura. La producción a alta velocidad suele reducir este tiempo por debajo del umbral requerido. Además, si el mecanismo de leva o servo que posiciona el fondo del vaso está ligeramente desincronizado, la placa calefactora puede golpear descentrada, creando sellos en forma de media luna. Si el moleteado se desgasta, el efecto de adhesión en el fondo del vaso de papel se reduce considerablemente, lo que provoca fugas de agua.
Un plan práctico de 5 pasos para mejorar la calidad del fondo
Estos pasos están diseñados para su implementación en planta y han sido validados en entornos de producción reales.
Paso 1: Estabilice su sistema de calentamiento. Comience midiendo la temperatura real de la platina con un termómetro de contacto, no solo la lectura del controlador. Muchos controladores muestran valores estables mientras la platina fluctúa. Ajuste la temperatura según el rango recomendado por su proveedor de papel. Ejecute un perfil de temperatura: verifique al inicio, después de 30 minutos y después de 2 horas. La variación debe mantenerse dentro de ±3 °C. Deje que el sistema se caliente durante al menos 15 a 20 minutos antes de la producción; los arranques en frío son una fuente importante de inconsistencias en los sellos de la primera tirada. Si la temperatura del horno de calentamiento es demasiado baja, el adhesivo termofusible en el fondo del vaso de papel no se puede derretir por completo.
Paso 2: Compruebe y ajuste la presión inferior. Utilice un dinamómetro o tiras de prueba de presión de papel para medir la uniformidad de la presión. Coloque la tira entre la placa calefactora inferior y los dedos formadores en varias posiciones angulares. Si la presión difiere en más del 10 %, inspeccione el mecanismo. Las soluciones comunes incluyen apretar los resortes, limpiar las varillas guía o reemplazar los cojinetes desgastados. Si el sello en un lado del vaso de papel no es firme, verifique las temperaturas de precalentamiento (normalmente 280 °C) y los ajustes del panel calefactor moleteado (230-260 °C).
Paso 3: Optimice el tiempo de permanencia según su velocidad. El tiempo de permanencia es igual a (ángulo de contacto de la placa calefactora ÷ 360°) × (tiempo de ciclo por taza). Al aumentar la velocidad de producción, el tiempo de ciclo disminuye, por lo que el tiempo de permanencia se reduce a menos que ajuste el ángulo de contacto o aumente la temperatura. Por cada aumento de 20 tazas/min, considere aumentar la temperatura entre 5 y 10 °C o extender la longitud del arco de la placa calefactora.
Paso 4: Verifique la calidad del papel antes de la impresión. Pruebe cada lote de rollos de papel antes de la producción completa. Compruebe la uniformidad del gramaje del recubrimiento a lo largo del ancho de la banda y mida el contenido de humedad; cualquier valor superior al 8 % indica problemas. Si cambia entre papel con recubrimiento simple de PE, doble de PE o PLA, ajuste la temperatura según corresponda.
Paso 5: Implemente una verificación diaria antes del turno. Antes de la primera ejecución, procese 20 vasos de prueba a velocidad normal y, a continuación, realice una prueba de sellado destructiva en al menos 5 vasos. Abra el vaso por el sello inferior. Si la superficie es rugosa, el sellado es correcto; si es lisa, no está sellado y se requieren ajustes. Mantenga un registro de los puntos de ajuste de temperatura, las lecturas de presión y los números de lote de papel.
Lo que más preguntan los operadores sobre el sellado inferior
P: Por qué la misma máquina de vasos de papel produce un buen sellado en algunos vasos, pero fugas en otros?
A: Esto indica una aplicación de presión inconsistente o fluctuaciones de temperatura. Verifique la distribución de presión en la placa de sellado inferior; si varía más del 10 %, es necesario ajustar el mecanismo. Además, supervise el perfil de temperatura; si la temperatura de la placa fluctúa más allá de ±3 °C, es posible que su controlador PID necesite recalibración o reemplazo.
P: Con qué frecuencia debemos reemplazar la rueda moleteada?
A: Inspeccione el moleteado semanalmente. Si la textura está visiblemente desgastada, la adherencia en la parte inferior se reducirá considerablemente, lo que provocará fugas. Reemplace o vuelva a grabar la rueda de moleteado inmediatamente al detectar desgaste. Los fabricantes de alto volumen suelen reemplazar las ruedas de moleteado cada 6 a 12 meses, según el uso.
P: Se puede ajustar la presión de sellado ultrasónico a un nivel demasiado alto?
R: Sí. Si la presión ultrasónica general es demasiado alta, puede provocar marcas de quemaduras o amarillamiento en la zona de sellado, lo que afecta al aspecto y la calidad del producto. La presión en la parte posterior del cabezal ultrasónico debe ajustarse correctamente: una presión demasiado baja provoca un sellado deficiente, mientras que una presión demasiado alta daña el cuerpo del vaso.
P: Cómo puedo determinar si el sellado irregular se debe a la calidad del papel o a la configuración de la máquina?
A: Realice una prueba con un rollo de papel de un lote anterior que haya producido vasos aceptables. Si el problema desaparece, la causa está relacionada con el papel (variación en el recubrimiento, contenido de humedad o inconsistencia en la fibra reciclada). Si el problema persiste, revise la calibración de la máquina: estabilidad de la temperatura, distribución de la presión o sincronización de la temporización.
Construyendo un enfoque sistemático para la calidad inferior
La solución más costosa es la que se aplica después de que un lote de 50 000 vasos ya ha sido enviado a un cliente y rechazado. Pasar de la gestión reactiva de problemas a un programa de calidad sistemático requiere tres cambios.
Primero, registre toda la información. Anote los puntos de ajuste de temperatura, las temperaturas reales de la placa, las lecturas de presión y los números de lote de papel para cada ciclo de producción. Una simple hoja de cálculo servirá como base para detectar tendencias; por ejemplo, una variación de temperatura que solo aparece después de dos horas de funcionamiento puede indicar una falla en la resistencia calefactora.
En segundo lugar, haga obligatoria la verificación previa al turno. Antes de la primera tanda de cada turno, realice pruebas con vasos de prueba y lleve a cabo una prueba de sellado destructiva en al menos 5 vasos. Si la superficie del sellado es lisa, no está sellado; ajuste y vuelva a probar antes de que comience la producción. Esta rutina de 10 minutos evita horas de retrabajo.
En tercer lugar, capacite a los operarios para que interpreten las evidencias. Deben saber que una superficie de sellado rugosa indica una buena adherencia, mientras que una superficie lisa indica una falla. Asimismo, deben reconocer que un sellado que se ve bien por fuera, pero que se separa al llenar el recipiente, apunta a una baja presión de moleteado. Cuando el equipo puede diagnosticar mediante la observación, las paradas de producción son más cortas y la calidad es más consistente.
Dónde la máquina ayuda: características que reducen la inconsistencia en el sellado
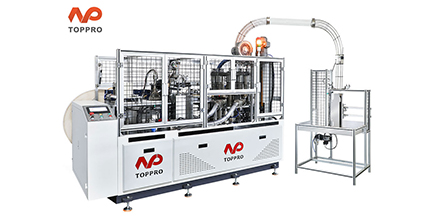
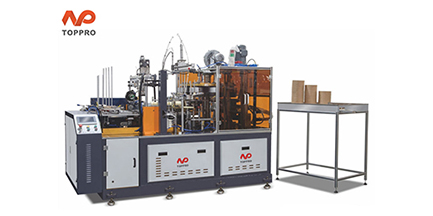
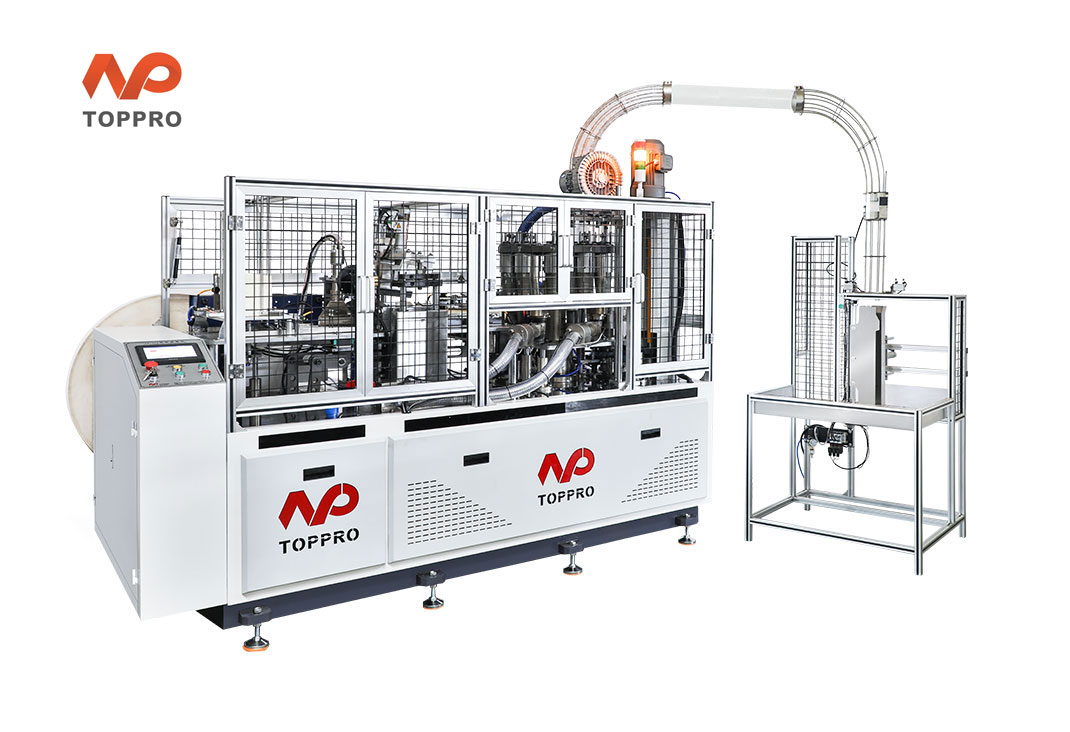
Cuando un sellado uniforme del fondo es un requisito fundamental, el diseño de la máquina para fabricar vasos de papel determina la fiabilidad del proceso. TOPPRO Machinery diseña y fabrica la serie de máquinas para fabricar vasos desechables con características que abordan directamente las cuatro causas principales de fallos de sellado.
El modelo SFBJ-600 totalmente servo alcanza entre 160 y 200 vasos por minuto con un control de temperatura de ±1 °C en las zonas de precalentamiento, calentamiento inferior y moleteado. La tecnología de sellado ultrasónico elimina el uso de pegamento, proporcionando un 30 % más de resistencia a las fugas y una unión uniforme independientemente de la viscosidad del adhesivo. El control totalmente servo y PLC permite una alimentación precisa del papel, diagnósticos en tiempo real y el cambio de receta con un solo clic para diferentes tamaños de vasos. El juego de moldes de cambio rápido permite a los operarios cambiar entre tamaños de vasos en 5-10 minutos, reduciendo el desperdicio por cambio.
Para empresas emergentes y operaciones más pequeñas, los modelos LF-110 de velocidad media (100-120 tazas/min) y LF-70 económico (65-75 tazas/min) ofrecen un rendimiento estable con un menor coste inicial. Todas las máquinas TOPPRO cuentan con las certificaciones CE y SGS, y un equipo técnico ofrece hasta 5 años de garantía en algunas piezas y asistencia técnica in situ.
→ Solicite un presupuesto a TOPPRO Machinery para la máquina de fabricación de vasos desechables . Indique el rango de tamaños de vasos que necesita, la producción mensual requerida y el tipo de papel (PE simple/doble, PLA o recubierto a base de agua). Su equipo técnico le recomendará el modelo adecuado y le proporcionará los parámetros de sellado predeterminados para su aplicación específica.