 Español
 English
 Pусский
 عربي



Has estado fabricando fundas para conos durante horas. Los primeros cientos parecían perfectos. Luego, un lote sale de la máquina con un grosor de pared visiblemente irregular: tan delgado en un lado que se puede ver la luz a través de él, y abultado en el otro. El grosor irregular de la pared del cono de papel no es solo un problema estético. Crea puntos débiles que fallan durante el llenado, causa un apilamiento inconsistente en las líneas de empaquetado del cliente y lleva a pedidos rechazados. En una máquina de conos de papel , la variación de grosor generalmente indica una de tres causas principales: el papel en sí es inconsistente, los rodillos se han desalineado o la sincronización de la aplicación del pegamento es incorrecta. Esta guía explica cada causa en el orden en que debes revisarlas, con pruebas que toman minutos y soluciones que no requieren desmontar la máquina.
Inconsistencia en el material del papel
El grosor irregular de la pared suele comenzar incluso antes de que el papel entre en la máquina. El gramaje del papel para las fundas cónicas suele oscilar entre 120 y 300 g/m². Si el papel es demasiado grueso en una zona y más ligero en otra, la pared del cono reflejará esa variación. El contenido de humedad es igualmente crítico. La humedad aceptable para la mayoría de los papeles para conos es del 8 al 10 %. Una variación superior al 2 % a lo largo del rollo provocará que el papel se expanda y contraiga de forma desigual durante el proceso de formación.
Los resultados de las búsquedas en la industria china de fabricación de conos señalan la mala uniformidad de la plastificación como una de las principales causas de la variación en el espesor de la pared. Cuando el material de papel no se plastifica de manera uniforme durante el proceso de conformado, el resultado es un cono con zonas delgadas y zonas gruesas que corresponden directamente al comportamiento inconsistente del material.
La descomposición parcial del material es otro factor que puede causar problemas. Cuando el recubrimiento del papel se descompone parcialmente (a menudo debido a un almacenamiento inadecuado), los productos de degradación generan cambios localizados en la viscosidad. Estos cambios alteran el flujo del papel a través del mandril formador, produciendo paredes con espesor variable alrededor de la circunferencia. Almacene los rollos de papel en un ambiente con temperatura controlada, lejos de la luz solar directa y la humedad.
Prueba rápida de humedad
Utilice un medidor de humedad portátil para analizar muestras de papel del principio, la mitad y el final del rollo. Si la variación supera el 2 %, deseche el rollo y póngase en contacto con su proveedor de papel.
Verificación de la consistencia del gramaje del papel
Corte muestras de diferentes puntos a lo ancho del rollo y péselas en una balanza de precisión. Una variación superior al 3-5% indica una mala calidad del material. Cambie a un proveedor con tolerancias más estrictas.
Desalineación de los rodillos y desgaste mecánico
Si el papel está en buen estado, el siguiente sospechoso es un problema mecánico. Las máquinas formadoras de conos dependen de una serie de rodillos que envuelven el papel plano en forma cónica. Si estos rodillos no están alineados, el papel se desplaza de forma irregular a través de la estación de formación. La causa mecánica más común de extremos de cono irregulares es la desalineación de los ejes de los rodillos. Utilice un nivel de precisión para medir las posiciones relativas de cada eje de rodillo. Si la desviación supera los 0,1 mm por metro, el cono resultante tendrá un lado más apretado y otro más suelto. Afloje los pernos de montaje, ajuste la posición del rodillo hasta que la lectura del nivel esté dentro de la tolerancia y vuelva a apretarlos. Los rodillos que han desarrollado surcos, zonas planas o desgaste irregular por un uso prolongado transferirán esa irregularidad al papel. Pase la mano por la superficie del rodillo: cualquier cresta o depresión evidente significa que el rodillo necesita ser rectificado o reemplazado. El mandril alrededor del cual se envuelve el papel debe ser perfectamente redondo y concéntrico. Un mandril que se ha caído o doblado producirá conos ovalados en lugar de redondos. Utilice un comparador de cuadrante para medir la excentricidad del mandril. Cualquier lectura superior a 0,05 mm requiere el reemplazo del mandril. En las máquinas de la serie CPC, el sistema de lubricación automática con aceite prolonga la vida útil de las piezas y reduce el mantenimiento diario, pero no compensa los daños existentes en los rodillos.
Comprobación del paralelismo del eje del rodillo
Mida en ambos extremos de cada rodillo. La diferencia debe ser inferior a 0,1 mm por metro de longitud del rodillo.
Inspeccionando el mandril de conformado
Gire el mandril lentamente mientras observa el indicador de cuadrante. Reemplácelo si la desviación supera los 0,05 mm.
deriva en la aplicación del pegamento
La unión adhesiva es lo único que mantiene unido el cono. Si el pegamento se aplica demasiado pronto, demasiado tarde o en cantidades inconsistentes, el papel se desplazará al enrollarse, creando zonas localizadas más gruesas y más delgadas alrededor de la unión. Los patrones de aplicación inconsistentes del adhesivo —grosor desigual de la capa, huecos en la cobertura o caudales irregulares— provocan el movimiento de la unión. Un borde del papel recibe más pegamento, se tensa y crea una protuberancia en ese lado. El resultado es un cono redondo por un lado y aplanado por el otro.
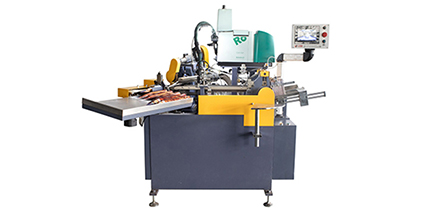
Los sistemas de adhesivo Robatech funcionan dentro de un rango de temperatura específico. Si la temperatura es demasiado baja, el adhesivo se espesa y se aplica de forma irregular. Si es demasiado alta, el adhesivo se vuelve demasiado fluido y se extiende más allá del área de unión prevista. Utilice la lectura de temperatura del controlador para verificar el punto de ajuste. Si la temperatura real fluctúa, es posible que el calentador o el termopar estén fallando.
Las fugas de aire en el sistema de presión son una causa frecuente, pero a menudo se pasa por alto. Cualquier fuga de aire o pegamento provoca fluctuaciones de presión. La presión intermitente produce un flujo de pegamento intermitente, lo que hace que la costura del papel se desplace de un cono a otro. Inspeccione todas las conexiones y mangueras en busca de fugas visibles. Si detecta una caída en la presión del sistema sin que cambie la configuración del regulador, es probable que haya una fuga.
Rutina de calibración diaria
Ajuste diariamente la presión y la temperatura del adhesivo utilizando los parámetros proporcionados por el fabricante del sistema. En el caso de los sistemas Robatech, los ajustes de calibración se encuentran documentados en el manual de la máquina.
Limpieza y alineación de boquillas
Si la aplicación del pegamento parece irregular, retire la boquilla y límpiela con un disolvente adecuado. Las boquillas obstruidas son una causa común de flujo intermitente de pegamento. Asegúrese de que la punta de la boquilla esté centrada sobre la ranura de la rueda de pegamento, con una separación de aproximadamente 0,1 mm.
Parámetros del proceso que varían con el tiempo
Incluso con buen papel, alineación correcta y aplicación de pegamento uniforme, los parámetros del proceso pueden variar durante la ejecución. Los cambios de temperatura, el desgaste de los componentes y los errores del operador contribuyen a la variación del grosor que aparece gradualmente. Si la aplicación de pegamento no coincide con la velocidad de formación del cono, el papel no se asentará correctamente. Las velocidades más altas requieren tasas de aplicación de pegamento más rápidas. Si aumenta la velocidad de la máquina sin ajustar el flujo de pegamento, la costura puede desplazarse y crear paredes irregulares. Las máquinas modernas como la CPC-220 utilizan PLC Mitsubishi con control de pantalla táctil. Los parámetros deben bloquearse para evitar cambios accidentales. Si los operadores ajustan manualmente la configuración sin registrar los cambios, cree un registro de parámetros. Registre la configuración correcta para cada tipo de papel y tamaño de cono. Compruebe los valores reales con el registro diariamente. La vibración con el tiempo puede aflojar los pernos y cambiar la alineación de los rodillos. Añada comprobaciones de alineación mensuales a su programa de mantenimiento. Utilice una llave dinamométrica para verificar que todos los pernos de montaje tengan el apriete especificado. Incluso una reducción del 5 % en el par puede permitir que los rodillos se desplacen bajo carga.
Relación velocidad/flujo de pegamento
Al aumentar la velocidad de la línea, aumente el flujo de pegamento proporcionalmente. Una discrepancia es una causa común del desplazamiento gradual de la costura.
Plantilla de registro de parámetros
Crea una hoja laminada que se adhiere a la máquina. Registra el tipo de papel, el tamaño del cono, la temperatura del pegamento, la presión y la velocidad de la línea para cada trabajo.
| Causa principal | Síntoma clave | Prueba de diagnóstico | Acción correctiva |
|---|---|---|---|
| Variación de la humedad del papel | Pared delgada y uniforme en un lado. | Medidor de humedad transversal al rollo | Rechazar rollo; mejorar el almacenamiento |
| desalineación de los rodillos | Cono más grueso en un borde | Comprobación del nivel de precisión | Ajustar el paralelismo a <0,1 mm/m |
| deriva de la temperatura del pegamento | Desplazamiento intermitente de la costura | Compruebe la temperatura del controlador frente a la temperatura real. | Calibrar o reemplazar el sensor |
| Fuga de aire en el sistema de pegamento | Salpicaduras de pegamento aleatorias y costura irregular. | Escuche si hay silbidos; inspeccione los accesorios. | Reemplace las mangueras o juntas que tengan fugas. |
| Aumento de velocidad sin ajuste de pegamento | Desplazamiento de costura solo a alta velocidad | Comparar el flujo de pegamento a baja y alta velocidad. | Aumentar el caudal de la bomba de pegamento |
Preguntas reales de las líneas de producción de conos
P: Puede la misma máquina de conos procesar diferentes gramajes de papel sin necesidad de recalibración?
R: No. Cambiar el gramaje del papel requiere ajustar la presión de los rodillos, la cantidad de pegamento y la velocidad de formación. La serie CPC-220 admite papel de 120 a 300 g/m², pero es necesario recalibrar al cambiar de gramaje. Guarde la configuración para cada tipo de papel en la memoria del PLC para recuperarla posteriormente.
P: Con qué frecuencia debo reemplazar el mandril de conformado?
A: Inspeccione el mandril mensualmente para detectar desgaste o rayaduras. Reemplácelo cuando la rugosidad de la superficie supere los 0,05 mm Ra. Para producciones de alto volumen que superen los 2 millones de conos al año, reemplace los mandriles cada 12 a 18 meses como mantenimiento preventivo.
P: Qué aspecto tiene una costura cónica correctamente formada?
A: El adhesivo debe aparecer como un cordón continuo y uniforme, sin huecos ni protuberancias. Utilice la referencia visual integrada cada 2 horas para comprobar la alineación de la costura. La superposición de la costura debe ser uniforme a lo largo de todo el cono, sin ensancharse ni estrecharse en la base ni en la punta.
P: Se puede corregir el grosor desigual de la pared sin detener la producción?
A: Se pueden realizar ajustes menores a la presión del adhesivo o a la alineación de los rodillos durante el funcionamiento, pero los cambios mecánicos importantes requieren detener la máquina. Utilice la monitorización en tiempo real de las dimensiones del cono para detectar desviaciones a tiempo y realizar pequeñas correcciones antes de que el problema se agrave.
Cuándo solicitar asistencia técnica
Si ha comprobado la calidad del papel, la alineación de los rodillos y el sistema de encolado, pero el grosor irregular persiste, el problema podría ser más complejo. Los problemas de control eléctrico (sensores defectuosos o errores de comunicación del PLC) pueden provocar fallos intermitentes en la formación. Póngase en contacto con el equipo de asistencia del fabricante y facilítele un registro detallado de las pruebas realizadas y los resultados. Sincere Machinery ofrece asistencia técnica de por vida, diagnóstico remoto y servicio in situ para sus máquinas de la serie CPC.
Diseñado para una calidad de cono uniforme.
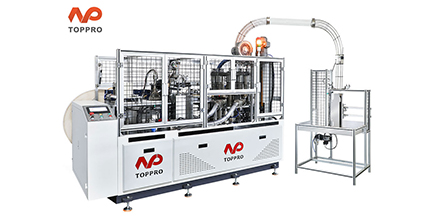
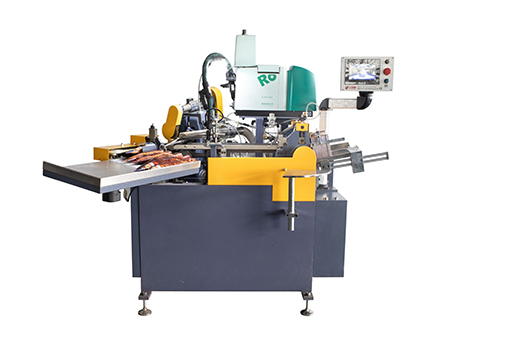
Cuando el grosor irregular de los envases le lleva a considerar la sustitución de su equipo, el diseño de su máquina para conos de papel es tan importante como su rutina de mantenimiento. Sincere Machinery (marca TOPPRO) fabrica la máquina automática para la fabricación de conos de papel CPC-220 , ideal para fundas de conos de helado, envoltorios de conos de oblea y fundas personalizadas.
La CPC-220 produce entre 190 y 230 conos por minuto y admite conos de 4 a 10 onzas. Entre sus características principales se incluyen un PLC Mitsubishi con pantalla táctil bilingüe para el diagnóstico de fallos en tiempo real, un sistema de aplicación de pegamento de precisión Robatech que reduce el consumo de pegamento hasta en un 20 %, una matriz rotativa de alta velocidad que garantiza una forma de cono uniforme y una mínima generación de polvo de papel, y un sistema de lubricación automática que prolonga la vida útil de las piezas y reduce el mantenimiento diario. El cambio completo de molde para diferentes tamaños de cono se realiza en menos de 15 minutos.
Para convertidores que requieren mayor rendimiento, el modelo CPC-300 alcanza de 280 a 300 conos por minuto. Sincere Machinery ofrece instalación in situ, capacitación para operadores, soporte técnico de por vida y entrega rápida de repuestos.
→ Solicite un presupuesto a Sincere Machinery para la máquina automática de fabricación de conos de papel CPC-220. Indique el tamaño de cono deseado (de 4 a 10 onzas), el tipo de papel (papel estucado, kraft, aluminizado) y la producción mensual requerida. Su equipo técnico le recomendará el modelo adecuado y le brindará orientación sobre la calibración del grosor.