 Pусский
 English
 Español
 عربي



«Мы ничего не меняли, кроме бумажного рулона, — и вдруг у каждого двадцатого стаканчика оказался мятый боковой шов».
Так мне сказал руководитель производства на тайском упаковочном заводе во время проверки предприятия. Мы провели быструю диагностику: плотность бумаги была в норме, тип покрытия соответствовал, а нагревательные плиты работали при нужной температуре. В чем же настоящая причина? Нижний накатной инструмент формовочного узла сместился на 0,3 мм за шесть месяцев круглосуточной работы.
Вот неприятная правда , о которой никто не говорит : даже бумага самого высокого качества (правильная плотность, идеальное покрытие) не может компенсировать плохо откалиброванную форму или смещенный формовочный узел.
Если вы занимаетесь формовкой чашек, регулярная калибровка пресс-форм и формовочного блока не является необязательной – это наиболее рентабельная задача по техническому обслуживанию, которую вы можете выполнить. В этом руководстве подробно описано, почему, когда и как именно это нужно делать.
1. Почему происходит дрейф калибровки — и что ломается в первую очередь?
Большинство операторов считают, что после установки пресс-формы ее точность навсегда сохранится. В действительности же три фактора постепенно ухудшают точность выравнивания:
-
Вибрация – высокоскоростные циклы (80–180 чашек/минуту) ослабляют болты и смещают толкатели клапанов.
-
Тепловое расширение – Нагревательные плиты (120–160 °C) вызывают различное расширение металлических деталей, особенно если рама и инструментальная сталь имеют разные коэффициенты.
-
Износ – Нижнее рифленое колесо, зажимные губки для боковых швов и пуансон подвергаются тысячам ударов в час. Твердое хромовое покрытие изнашивается на 0,05–0,1 мм в год при непрерывной эксплуатации.
Результат:
-
Неровные края чашек (овальные вместо круглых)
-
Боковой шов, который открывается под воздействием горячей жидкости.
-
Накатка на дне не обеспечивает равномерного прилегания – протекает через 10 минут.
2. Пошаговая калибровка (продолжительность 90 минут)
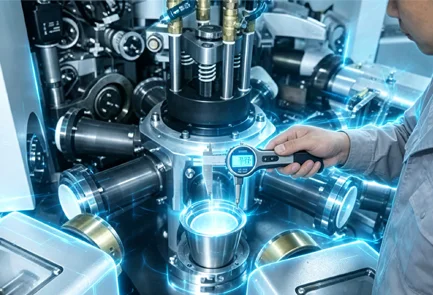
Для этого не нужны дорогостоящие лазерные инструменты. Достаточно индикаторного микрометра, набора щупов и систематического подхода.
Шаг 1: Извлечь и осмотреть комплект пресс-форм.
Извлеките формовочную форму (мужскую и женскую части). Очистите от бумажной пыли и старой смазки. Проверьте следующее:
-
Трещины на кромке, образующей ободок
-
Неравномерный износ насечки (сравните левую и правую стороны).
-
Заусенцы , способные поцарапать покрытие бумаги.
Распространенная ошибка: игнорирование визуального осмотра и проверка только соосности. Треснувшая форма никогда не позволит получить качественную чашку – никакая калибровка это не исправит.
Шаг 2: Проверьте вертикальное выравнивание пуансона и матрицы.
Установите пресс-форму на место и закройте формовочный узел, убрав бумагу . Используйте индикатор часового типа на головке пуансона относительно кольца матрицы.
-
Допустимое биение: ≤ 0,1 мм
-
Если биение превышает 0,2 мм, в нижнем шве появятся тонкие участки, из-за которых будет наблюдаться протечка.
Как производить регулировку: В большинстве формовочных узлов под держателем матрицы установлены эксцентриковые болты или прокладки. Ослабьте их, постепенно смещайте и повторно измеряйте, пока биение не окажется в пределах допустимых значений.
Шаг 3: Установите перекрытие бокового шва и прижмите его.
Боковой шов формируется путем складывания бумажной заготовки и прижимания ее к нагретым зажимам. Калибровка:
-
Ширина перекрытия должна составлять 4–6 мм. Перекрытие менее 4 мм увеличивает риск разрыва; перекрытие более 6 мм приводит к перерасходу бумаги и образованию толстого бортика.
-
Давление герметизации – используйте манометр на пневматическом цилиндре (типичный диапазон: 3–5 бар для покрытия из полиэтилена, 2,5–4 бар для PLA).
Быстрый тест: загерметизируйте боковой шов, затем снимите его вручную. Волокна бумаги должны разорваться раньше, чем отслоится покрытие – это указывает на правильное давление.
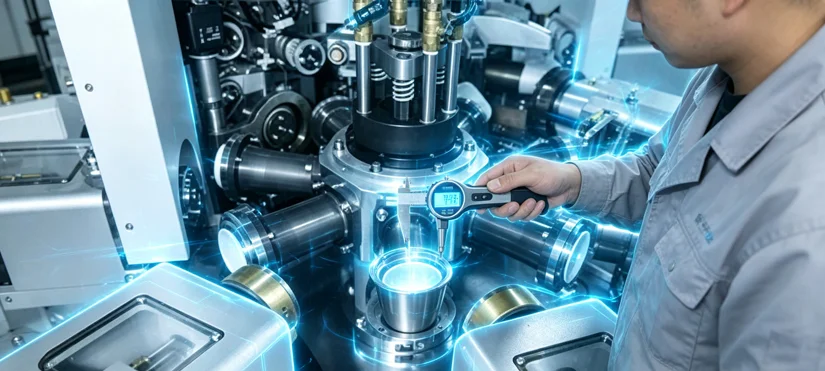
Шаг 4: Откалибруйте глубину накатки на дне.
Нижний рифленый диск должен оставлять четкий ромбовидный рисунок глубиной 0,15–0,25 мм, проникающий в бумагу и покрытие. Слишком мелкий рисунок: слабое уплотнение. Слишком глубокий рисунок: прорезает покрытие, вызывая прямую протечку.
Используйте глубиномер или компаратор. Поверните эксцентриковый вал накатного колеса на ⅛ оборота, пока глубина не окажется в заданном диапазоне.
Шаг 5: Запустите проверочную партию из 50 чашек.
После калибровки изготовьте 50 чашек, не изменяя никаких других параметров. Проверка:
-
Округлость ободка (прокатите по ровной поверхности – если он шатается, значит, он овальный).
-
Прямолинейность бокового шва (визуально вдоль оси чашки)
-
Проверка на разрыв дна (заполнить водой температурой 85°C, поместить на впитывающую бумагу на 3 минуты – любое влажное пятно = провал).
Если частота отказов превышает 2%, повторите шаги 3 и 4.
Отраслевая справка: Согласно опросу Института производителей упаковочного оборудования (PMMI) 2022 года, 68% жалоб на «необъяснимые» протечки исчезают после полной калибровки формовочного блока.
3. Как часто следует проводить калибровку?
| Интенсивность операции | Рекомендуемый интервал | Калибровка на основе триггера |
|---|---|---|
| Круглосуточная высокоскоростная обработка (>120 чашек/мин) | Каждые 400 часов работы (≈2 недели) | После любой смены формы или аварии |
| Односменный график работы (8–10 часов в день) | Каждые 800 часов (≈4 недели) | Когда процент отказов превышает 1,5%, |
| Периодические/прототипные запуски | Каждые 2 месяца | Перед оформлением важного заказа клиента |
Принцип проактивности: отметьте в календаре первый понедельник каждого месяца – потратьте 90 минут на калибровку. Один из операторов, которого мы обучили, сократил ежемесячные потери с 8% до 2,3%, просто придерживаясь этого графика.
4. «Скрытая» калибровка: плоскостность нагревательной пластины.
Многие забывают, что предварительно нагревательные плиты формовочного блока также нуждаются в калибровке. Если плита деформирована (отклонение более 0,2 мм по длине), бумага нагревается неравномерно – покрытие плавится с одной стороны, но остается твердым с другой.
Как проверить: Приложите прецизионную линейку (или новую стальную линейку) к пластине. Используйте щуп для измерения зазоров.
-
Допуск на плоскостность: ≤0,15 мм
-
Если деформация превышает 0,3 мм, необходимо отшлифовать или заменить пластину.
Деформация нагревательной пластины — главная причина «случайных» повреждений боковых швов, причину которых никто не может объяснить. Если после выполнения описанных выше шагов периодические дефекты всё ещё наблюдаются, проверьте технические чертежи вашей системы отопления — во многих современных системах сегменты регулируются индивидуально.
5. Когда калибровки недостаточно – признаки более глубокого механического износа.
Иногда никакая калибровка не решает проблему. Возможно, срок службы некоторых компонентов подошел к концу. Обратите внимание на следующее:
| Симптом | Вероятная изношенная деталь | Типичная продолжительность жизни |
|---|---|---|
| Равномерная волнистость обода с одной стороны. | Подшипник толкателя кулачка | 12 000 часов |
| Глубина накатки на дне изменяется в середине хода. | Эксцентриковая втулка колеса для накатки | 8000 часов |
| Нестабильное давление бокового шва | Уплотнение пневматического цилиндра | 5000 часов |
| Случайное смещение после затяжки | Изношенный шпоночный паз на валу | 10 000 часов |
Если вы столкнетесь с такими проблемами, калибровка — лишь временное решение. Настоящее решение — замена изношенных деталей или, если формовочный узел изношен настолько, что его ремонт экономически нецелесообразен, — оценка возможности использования формовочной системы с более долговечной инструментальной сталью и герметичными подшипниками . Более современные конструкции снижают частоту калибровки на 70%.
6. Составьте контрольный список калибровки (доступен для скачивания).
Создайте одностраничный контрольный список для производственного цеха, включающий в себя:
-
Подготовка (5 мин): Очистка формы, сбор индикаторного циферблата, щупа и глубиномера.
-
Осмотр (15 мин): Визуальный осмотр пресс-форм, нагревательных плит, кулачковых толкателей.
-
Выравнивание (30 мин): биение при пробивке штампом, перекрытие бокового шва, глубина накатки.
-
Проверка ровности поверхности при нагреве (10 мин): проверка по прямой линии и щупу.
-
Контрольный запуск (30 мин): 50 чашек, тест на разрыв, визуальный осмотр.
Назначьте одного обученного оператора на каждую смену в качестве «ответственного за калибровку». Ежемесячно меняйте обязанности для повышения квалификации всей команды.
Реальный пример: на филиппинском заводе по производству стаканчиков наблюдался нестабильный процент брака (3–12%) в зависимости от смены. После внедрения стандартизированного контрольного списка калибровки и утренней проверки (за 15 минут до начала работы) разброс показателей снизился до 1,5–2% во всех сменах, что позволило сэкономить около 1200 долларов в неделю на бумаге.
7. Что делать, если у вас нет собственных специалистов по калибровке?
Калибровка несложна, но требует практики и терпения. Многие мелкие и средние производители либо пропускают её, либо делают неправильно, потому что их этому никто не учил.
У вас есть три варианта:
-
Обучите одного механика, используя это руководство и пройдя 4-часовое обучение под наблюдением инструктора.
-
Пригласите консультанта на один день для проведения аудита и калибровки, а также обучения вашей команды.
-
Перейдите на формовочный узел, который самостоятельно контролирует выравнивание – некоторые современные системы включают датчики, которые обнаруживают биение и оповещают операторов до возникновения дефектов. Изучите интеллектуальные формовочные узлы с диагностикой выравнивания в реальном времени – они снижают нагрузку на персонал и практически исключают дефекты, связанные с калибровкой.
Простое правило: проведите калибровку, прежде чем обвинять газету.
В следующий раз, когда процент брака резко возрастет, не поддавайтесь желанию сменить поставщика бумаги или изменить температуру. Сначала потратьте 90 минут на тщательную калибровку пресс-формы и формовочного блока.
В большинстве случаев вы сможете восстановить качество продукции, не покупая ни одной новой детали. А если вам все же понадобятся новые пресс-формы или изнашиваемые детали, всегда выбирайте поставщика, который предоставляет сертификаты твердости (HRC 55–60 для инструментальной стали) и отчеты о прецизионной шлифовке (допуск ±0,02 мм).
Если вы хотите перейти от реактивной калибровки к проактивной системе контроля качества, рассмотрите оборудование, разработанное для более длительных интервалов калибровки и более простой настройки. Узнайте, как модульные формовочные системы TOPPRO предлагают быстросменные комплекты пресс-форм с предварительно установленными упорами выравнивания – калибровка занимает 10 минут вместо 90.
Ваш следующий шаг: скачайте контрольный список выше. В пятницу утром проведите калибровку вашего самого старого формовочного узла. Измерьте процент брака до и после калибровки. Вы убедитесь в этом сами.
Справочные материалы
-
PMMI (2022) – Незапланированные простои в упаковочной отрасли: анализ первопричин
-
TAPPI T 827 – Испытание на герметичность мелованного картона
-
Данные полевых аудитов упаковочных предприятий Юго-Восточной Азии (2023–2024 гг.)