 Pусский
 English
 Español
 عربي



Все бумажные стаканчики, которые выходят из строя — будь то протекают, деформируются под воздействием горячей жидкости или на них нечетко отображается надпись — имеют одну основную причину: неправильный выбор бумаги.
Опытный менеджер по производству с упаковочного завода среднего размера как-то сказал нам: «Мы ничего не меняли на линии формовки, но процент брака удвоился за одну ночь. Виновником оказался якобы «эквивалентный» рулон бумаги».
Если вы занимаетесь изготовлением стаканчиков, вы уже знаете, что бумага — это не товар массового потребления . Это единственный наиболее влияющий фактор на прочность стенок, герметичность и внешний вид. Это руководство поможет вам разобраться в двух важнейших параметрах — плотности (GSM) и типе покрытия — чтобы вы перестали гадать и начали производить стабильно качественные стаканчики.
1. Плотность ткани (GSM): поиск оптимального диапазона для вашего применения.
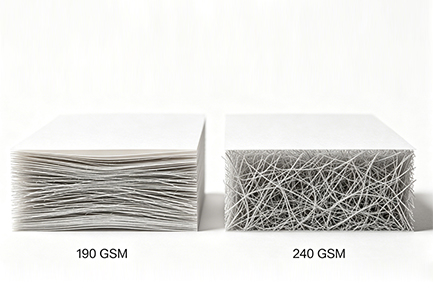
GSM (граммы на квадратный метр) — это показатель плотности бумаги. Слишком низкая плотность делает стаканчик тонким и непрочным; слишком высокая — затрудняет формирование четких краев и плотного дна.
Пример из реальной жизни:
-
Стаканы с одинарными стенками для холодных напитков (240–350 мл) → 190–220 г/м²
-
Однослойные кофейные чашки (240–350 мл) → 210–240 г/м²
-
Стаканы с двойными стенками (для любых горячих напитков) → 2 слоя по 170–190 г/м² каждый.
-
Суфле / порционные стаканчики (небольшие, без густой жидкости) → 160–180 г/м²
Распространенная ошибка: использование одинаковой плотности бумаги (GSM) для чашки эспрессо объемом 110 мл и чашки латте со льдом объемом 470 мл. В более высоких чашках в области нижнего шва возникает большее гидростатическое давление, поэтому требуется бумага плотностью не менее 220 GSM даже для холодных напитков.
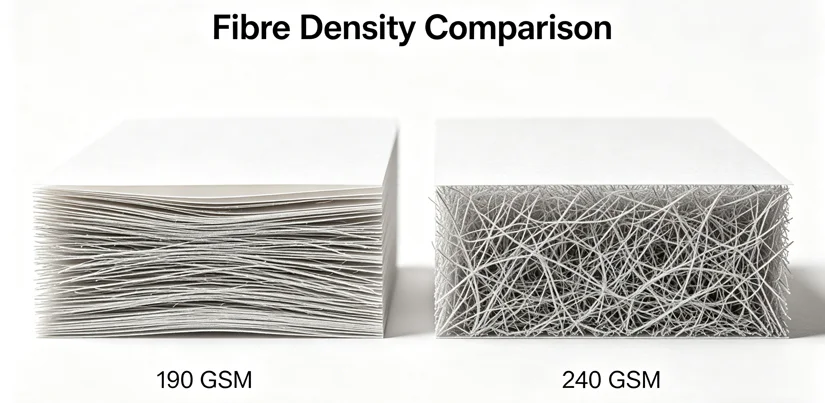
Как проверить GSM на поступающих рулонах:
Простой лабораторный тест является надежным, но также следует обращать внимание на особенности формования. Слишком высокая плотность материала (GSM) вызывает «возврат в исходное положение» по боковому шву — чашка не будет оставаться полностью конической. Слишком низкая плотность материала приводит к образованию волн на цилиндрической стенке.
Если, несмотря на стабильную плотность (GSM), вы наблюдаете непостоянные результаты формования, основная проблема может заключаться в калибровке вашего формовочного оборудования. Чтобы исключить влияние параметров оборудования, вы можете ознакомиться с типичными диапазонами совместимости бумаги у ведущих поставщиков оборудования — они часто публикуют технические характеристики, в которых указаны значения GSM для высоты чашки.
2. Тип покрытия: полиэтилен (PE), полимолочная кислота (PLA) или на водной основе – эксплуатационные характеристики против ответственности.
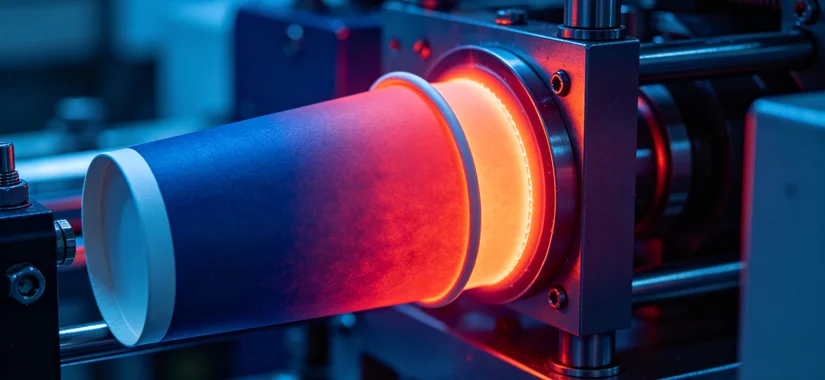
Покрытие выполняет две функции: оно делает чашку герметичной и позволяет сваривать её под воздействием тепла. Но не все покрытия свариваются одинаково.
Полиэтилен (ПЭ) – основной материал в промышленности.
-
Преимущества: Отличный диапазон температур термосварки (120–160 °C), прочное склеивание с бумагой, низкая стоимость.
-
Недостаток: Не поддается компостированию в стандартных условиях.
-
Идеально подходит для: производства большого количества горячих/холодных напитков в стаканчиках, где на первом месте стоят стоимость и надежность.
Полимолочная кислота (PLA) – биоразлагаемая альтернатива
-
Преимущества: пригоден для промышленного компостирования, обладает хорошими барьерными свойствами.
-
Недостаток: более узкий диапазон температур запайки (95–115 °C); требует более низкой скорости линии или точного контроля нагрева.
-
Лучше всего подходит для: Брендов, приверженных принципам устойчивого развития, но только если ваша станция запайки может работать с более низкой энергией активации.
Дисперсионные покрытия на водной основе – перспективное решение.
-
Преимущества: Не содержит пластика, подлежит переработке в рамках бумажного производства.
-
Недостатки: более высокая стоимость, более короткий срок хранения рулонов с покрытием, большая чувствительность к влажности.
Важные выводы из лабораторных испытаний упаковки 2023 года (по стандартам TAPPI):
Бумага, покрытая PLA-пластиком, при запечатывании при температуре на 5°C ниже оптимальной, демонстрирует на 40% меньшую прочность на отрыв. Это означает, что стаканчики могут пройти заводские испытания, но начать протекать через 30 минут в автомобильном подстаканнике.
Таким образом, выбор покрытия — это не только вопрос «экологичности», но и соответствие тепловых характеристик возможностям вашей машины по герметизации . Если вы планируете перейти на PLA или покрытие на водной основе, вам необходимо проверить, позволяет ли ваш текущий формовочный блок осуществлять независимый контроль температуры бокового шва и нижней накатки. Перед заказом дорогостоящих валов с покрытием ознакомьтесь с техническим паспортом вашей системы формования чашек, чтобы подтвердить совместимость типов покрытия.
3. Скрытая ловушка: вес покрытия и микропоры.
Даже при использовании подходящего материала для покрытия (ПЭ или ПЛА) плотность покрытия (граммы на квадратный метр) сильно варьируется. Минимальная надежная плотность покрытия для герметичной чашки с подогревом составляет 12–15 г/м² на стороне, контактирующей с жидкостью. В дешевых рулонах плотность часто падает до 8 г/м², что приводит к образованию микроотверстий, через которые жидкость начинает просачиваться через 5–10 минут.
Как быстро обнаружить некачественное покрытие:
-
Наполните чашку теплой водой (60°C), поставьте ее на белую бумажную салфетку и подождите 2 минуты. Любое влажное пятно означает, что рулон не подходит.
-
Протрите внутреннюю поверхность пальцем — если она кажется «пыльной», значит, покрытие неравномерное или недостаточно плотное.
Надежный контрольный список поступающих материалов должен включать:
-
Плотность бумажной основы (GSM) (допуск ±5%)
-
Идентификация материала покрытия (ПЭ / ПЛА / другой)
-
Вес покрытия с каждой стороны (запросите у поставщика сертификат анализа).
4. Таблица принятия решений: Сопоставление технических характеристик бумаги с целями качества стаканчиков.
| Приложение | Рекомендуемая базовая станция GSM | Тип покрытия | Минимальный вес покрытия | Критический фактор успеха |
|---|---|---|---|---|
| Горячий кофе, 355 мл | 220–230 | Полиэтилен (низкой плотности) | 14 г/м² | Целостность бокового шва при высокой температуре заполнения |
| Холодная газировка, 473 мл | 210–220 | ПЭ или ПЛА | 12 г/м² | Герметизация нижней насечки для защиты от давления карбонизации |
| Компостируемый стаканчик, 237 мл | 190–200 | НОАК | 15 г/м² | Профиль нагрева при герметизации постепенно нарастал. |
| Мороженое / порционный стаканчик | 170–180 | тонкое полиэтиленовое покрытие | 10 г/м² | Завивка бахромы без растрескивания |
[Изображение: Таблица, как описано, с визуальными значками для каждого варианта использования]
Полезный совет: если вы используете несколько размеров стаканчиков, стандартизируйте использование 2–3 типов бумаги вместо одного на каждый товар. Многие ведущие производители используют рулон бумаги плотностью 220 г/м² с полиэтиленовым покрытием как для стаканчиков объемом 8 унций, так и для стаканчиков объемом 12 унций — корректируя только размер заготовки. Это снижает сложность складского учета и количество ошибок при переналадке.
5. Как общаться с поставщиком бумаги (без навязчивой маркетинговой информации)
Задайте себе три конкретных вопроса:
-
«Каков состав волокон (первичные или переработанные) и каково соотношение жесткости CD-MD?» – Низкая жесткость в поперечном направлении приводит к овальности готовой чашки.
-
*«Предоставьте график кривой герметизации для вашего покрытия при скорости линии 80–120 чашек/мин».* – Не принимайте «стандартные значения».
-
«Каков диапазон влажности при доставке?» – Влажность выше 8% приводит к плохому завиванию и увеличению времени предварительного нагрева.
При получении новых рулонов, перед тем как заказывать полный поддон, проведите небольшую тестовую партию из 500 стаканчиков. Измерения:
-
Сопротивление отслаиванию бокового шва (тест на ручное растяжение)
-
Прочность на разрыв нижнего шва (под давлением воздуха)
-
Консистенция завитка оборок (визуально при освещении под углом 45°)
Если проверка не удастся, затраты на простой и потери быстро превысят экономию на бумаге.
6. Когда следует модернизировать формовочное оборудование, а не менять бумагу?
Иногда, независимо от того, как вы регулируете плотность материала (GSM) или покрытие, дефекты сохраняются. Часто это указывает на износ формованных деталей:
-
Неравномерный нагрев пластин
-
Изношенные насечки на нижней части штампа.
-
Нестабильное время подачи пустых мишеней.
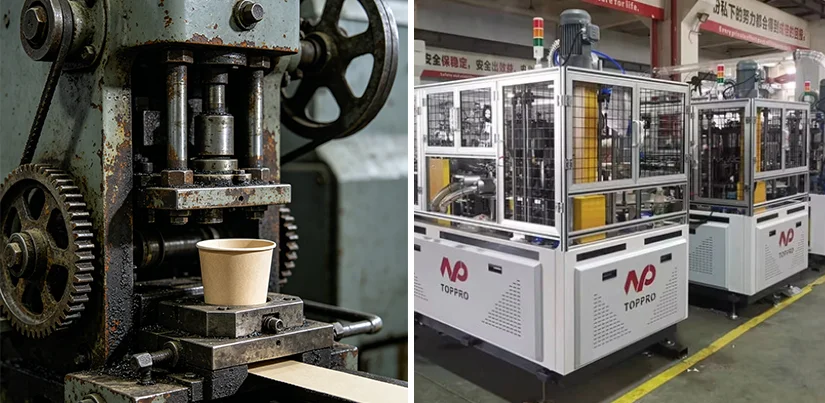
В таких случаях инвестиции в более современное и воспроизводимое оборудование позволяют решить сразу несколько проблем, связанных с материалами. Изучите модульные системы формования стаканчиков , которые предлагают цифровой контроль температуры запайки и быструю смену оснастки для различных типов бумаги. Современные устройства автоматически компенсируют незначительные колебания плотности бумаги, предоставляя вам возможность использовать бумагу по конкурентоспособной цене без ущерба для качества.
7. Создание руководства по обеспечению качества бумаги
Для стабильного повышения качества вашей продукции создайте одностраничный «Стандарт приемки статей», который будет включать в себя:
-
Допустимое отклонение по плотности (±3% для чашек премиум-класса, ±7% для чашек эконом-класса)
-
Тип покрытия и его вес с каждой стороны
-
Влажность (6–8% для большинства полиэтиленовых покрытий)
-
Точность ширины рулона (отклонение ≤1 мм на 1000 м)
Обучите персонал приемки измерять эти параметры в каждой новой партии, а не полагаться только на сертификаты поставщиков. На одном упаковочном предприятии количество жалоб, связанных с протечками, сократилось на 62% за три месяца просто за счет отбраковки двух неподходящих рулонов бумаги на погрузочной площадке до того, как они попадут на формовочную линию.
Готовы подобрать для вашей бумаги подходящее оборудование?
Теперь у вас есть четкая схема выбора плотности бумаги (GSM) и типа покрытия в зависимости от целевого применения вашей чашки. Но даже самая лучшая бумага не будет работать должным образом, если формовочная машина не обладает точным нагревом, контролем усилия склеивания или жесткостью инструмента.
Узнайте, как решения TOPPRO для производства бумажных стаканчиков разработаны для работы с широким диапазоном плотности бумаги (160–320 г/м²) и всеми основными типами покрытий (PE, PLA, на водной основе) с обеспечением стабильной целостности шва. Многие из наших пользователей перешли от «борьбы с бумагой» к «настройке рецептуры» всего за одну смену.
Ваш следующий шаг: сравните текущий список технических характеристик бумаги с приведенной выше таблицей решений. Выберите один параметр для оптимизации в этом месяце — либо стандартизацию плотности бумаги (GSM) для двух размеров, либо переход на документы с сертифицированной плотностью покрытия. Небольшие изменения здесь в совокупности приведут к измеримому сокращению отходов и повышению удовлетворенности клиентов.