 Pусский
 English
 Español
 عربي



Внезапный всплеск жалоб клиентов на протекающие стаканчики часто приводит к лихорадочному поиску неисправностей: проверке датчиков, регулировке рифленых колес, даже замене целых запаечных головок — и все это в то время, как заполняется бункер для бракованных стаканчиков. Но неравномерность запайки редко бывает загадкой. На основе десятков наблюдений в цехах по производству бумажных стаканчиков большинство проблем с запайкой дна связаны всего с четырьмя основными причинами. Каждая из них имеет предсказуемый симптом, и для каждой есть проверенное решение. Даже самое современное производственное оборудование нуждается в систематической диагностике, когда качество ухудшается. В этом руководстве рассматриваются четыре основные причины, проверенные на практике способы их устранения и 5-шаговый план улучшения, который работает на любой производственной линии по выпуску бумажных стаканчиков .
Четыре основные причины некачественной герметизации днища
Большинство проблем с герметизацией делятся на четыре категории. Понимание причины возникновения проблемы — первый шаг к ее решению.
Нестабильный контроль температуры
Процесс запайки дна основан на точной передаче тепла через нагревательную пластину. Если температура колеблется более чем на ±5°C, полиэтиленовое (ПЭ) покрытие не будет плавиться равномерно. Низкая температура приводит к слабому сцеплению; чрезмерная температура обжигает край бумаги и вызывает обугливание. Во многих старых моделях отсутствуют ПИД-регуляторы с обратной связью, что приводит к дрейфу во время длительной работы. В современных сервоуправляемых машинах используются ПЛК для обеспечения точного регулирования температуры в зонах предварительного нагрева, нагрева дна и накатки.
Неравномерное приложение давления
Накатка на дне должна обеспечивать равномерное давление по всей окружности. Неравномерный механический износ, смещение формовочных элементов или изношенные пружины создают колебания давления. В результате: прочное уплотнение с одной стороны чашки, едва герметичное с противоположной. Если давление накатного колеса слишком мало, бумага на дне и стенка чашки не могут быть плотно соединены, что приводит к протечке воды.
Низкое качество бумаги или покрытия
Не вся бумага для бумажных стаканчиков одинакова. Плотность полиэтиленового покрытия — обычно 15-18 г/м² — и его адгезия к бумажной основе напрямую влияют на герметичность. Если толщина покрытия варьируется по всей поверхности, то и герметичность будет различаться. Аналогично, переработанные волокна или высокое содержание влаги (>8%) препятствуют теплопередаче и склеиванию. Машины для производства бумажных стаканчиков предназначены для работы с однослойным/двуслойным полиэтиленовым, полимолочным и водорастворимым покрытием, но однородность материала все равно имеет значение.
Проблемы с синхронизацией по времени и механическим параметрам.
Время контакта нагревательной пластины с дном стаканчика должно соответствовать материалу и температуре. В высокоскоростном производстве время контакта часто сокращается ниже требуемого порога. В то же время, если кулачковый или сервоприводной механизм, фиксирующий дно стаканчика, немного рассинхронизирован, нагревательная пластина может смещаться относительно центра, образуя полукруглые уплотнения. Если насечка стерта, эффект сцепления на дне бумажного стаканчика значительно снизится, что приведет к протечкам воды.
Практический пятишаговый план по улучшению качества дна
Эти шаги разработаны для внедрения в цеху и прошли проверку в реальных производственных условиях.
Шаг 1: Стабилизируйте систему нагрева. Начните с измерения фактической температуры нагревательной плиты контактным термометром, а не только показаний контроллера. Многие контроллеры показывают стабильные значения, в то время как температура плиты колеблется. Установите температуру в соответствии с рекомендуемым диапазоном вашего поставщика бумаги. Проведите температурный профиль: проверьте температуру в начале, через 30 минут и через 2 часа. Отклонение должно оставаться в пределах ±3°C. Дайте системе прогреться не менее 15–20 минут перед началом производства — холодный запуск является основной причиной некачественной запайки при первом запуске. Если температура нагревательной печи слишком низкая, термоплавкий клей на дне бумажной чашки не сможет полностью расплавиться.
Шаг 2: Проверьте и отрегулируйте давление на дне. Используйте динамометр или простые бумажные тест-полоски для измерения равномерности давления. Поместите полоску между нагревательной пластиной и формовочными пальцами в нескольких угловых положениях. Если давление отличается более чем на 10%, проверьте механическую связь. Распространенные способы устранения неисправности включают подтягивание пружин, очистку направляющих стержней или замену изношенных подшипников. Если уплотнение с одной стороны бумажного стаканчика недостаточно плотное, проверьте температуру предварительного нагрева (обычно 280°C) и настройки рифленой нагревательной панели (230–260°C).
Шаг 3: Оптимизируйте время выдержки в зависимости от скорости производства. Время выдержки равно (угол контакта нагревательной пластины ÷ 360°) × (время цикла на чашку). При увеличении скорости производства время цикла уменьшается, поэтому время выдержки сокращается, если не регулировать угол контакта или не повышать температуру. При увеличении скорости на каждые 20 чашек в минуту рекомендуется повышать температуру на 5–10°C или увеличивать длину дуги нагревательной пластины.
Шаг 4: Проверьте качество бумаги перед началом производства. Проверяйте каждую новую партию рулонов бумаги перед началом серийного производства. Проверьте равномерность плотности покрытия по всей ширине полотна и измерьте содержание влаги — любое значение выше 8% является проблематичным. Если вы переключаетесь между бумагой с одинарным, двойным полиэтиленовым или PLA-покрытием, отрегулируйте температуру соответствующим образом.
Шаг 5: Внедрите ежедневную проверку перед началом смены. Перед первым запуском проведите 20 тестовых чашек на обычной скорости, затем выполните разрушающую проверку герметичности как минимум 5 чашек. Разорвите чашку вдоль нижнего шва. Если поверхность шероховатая, герметичность хорошая; если гладкая, герметичность отсутствует, и необходимы корректировки. Ведите журнал заданных значений температуры, показаний давления и номеров партий бумаги.
Что чаще всего спрашивают операторы о герметизации дна?
В: Почему один и тот же аппарат для изготовления бумажных стаканчиков обеспечивает хорошую герметизацию одних стаканчиков, но протекает в других?
A: Это указывает на непостоянство приложенного давления или колебания температуры. Проверьте распределение давления по нижней уплотнительной пластине — если оно изменяется более чем на 10%, необходимо отрегулировать механизм. Также следите за температурным профилем; если температура плиты колеблется более чем на ±3°C, возможно, потребуется перекалибровка или замена ПИД-регулятора.
В: Как часто следует заменять накатное колесо?
А: Еженедельно проверяйте рисунок накатки. Если текстура заметно стерлась, эффект сцепления в нижней части значительно снизится, что приведет к протечкам. При обнаружении износа немедленно замените или заново нанесите гравировку на накатное колесо. Крупные производители обычно заменяют накатные колеса каждые 6–12 месяцев в зависимости от интенсивности использования.
В: Можно ли установить слишком высокое давление ультразвуковой герметизации?
А: Да. Если общее ультразвуковое давление слишком высокое, это может привести к появлению следов пригорания или пожелтению в зоне запайки, что повлияет на внешний вид и качество продукта. Давление в задней части ультразвуковой головки должно быть установлено правильно — слишком низкое приводит к плохой герметизации, слишком высокое повреждает корпус чашки.
В: Как определить, связана ли неравномерная запайка с качеством бумаги, а не с настройками машины?
А: Проведите тест с заведомо исправным рулоном бумаги из предыдущей партии, из которой были получены приемлемые стаканчики. Если проблема исчезнет, значит, она связана с бумагой (различия в покрытии, содержание влаги или несоответствие переработанного волокна). Если проблема сохраняется, сосредоточьтесь на калибровке оборудования — стабильности температуры, распределении давления или синхронизации времени.
Разработка систематического подхода к снижению качества
Самое дорогостоящее решение — это то, которое применяется после того, как партия из 50 000 чашек уже была отправлена клиенту и забракована. Переход от реагирования на возникающие проблемы к систематической программе контроля качества требует трех изменений.
Во-первых, всё документируйте. Записывайте заданные значения температуры, фактическую температуру нагревательных плит, показания давления и номера партий бумаги для каждого производственного цикла. Простая электронная таблица станет отправной точкой для выявления тенденций — например, изменение температуры, проявляющееся только через два часа работы, может указывать на неисправность нагревательного элемента.
Во-вторых, сделайте обязательной проверку перед началом смены. Перед первым запуском каждой смены запускайте тестовые чашки и проводите разрушающее тестирование герметичности как минимум 5 чашек. Если поверхность шва гладкая, значит, шов не герметичен — отрегулируйте и повторите проверку перед началом производства. Эта 10-минутная процедура предотвратит многочасовую доработку.
В-третьих, обучите операторов распознавать признаки неисправности. Операторы должны знать, что шероховатая поверхность уплотнения означает хорошее соединение; гладкая поверхность уплотнения означает его несостоятельность. Они должны понимать, что уплотнение, которое выглядит хорошо снаружи, но расходится при заполнении чашки, указывает на низкое давление накатки. Когда команда может диагностировать неисправность на основе наблюдений, остановки производства сокращаются, а качество становится более стабильным.
Где машина помогает – функции, снижающие неравномерность герметизации
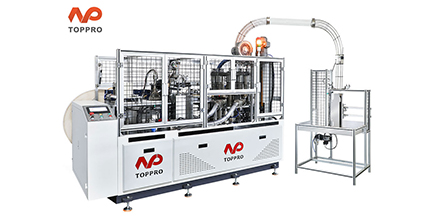
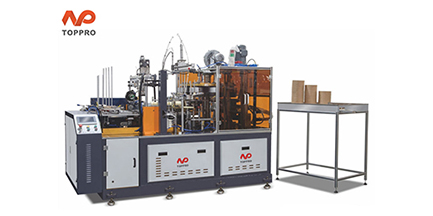
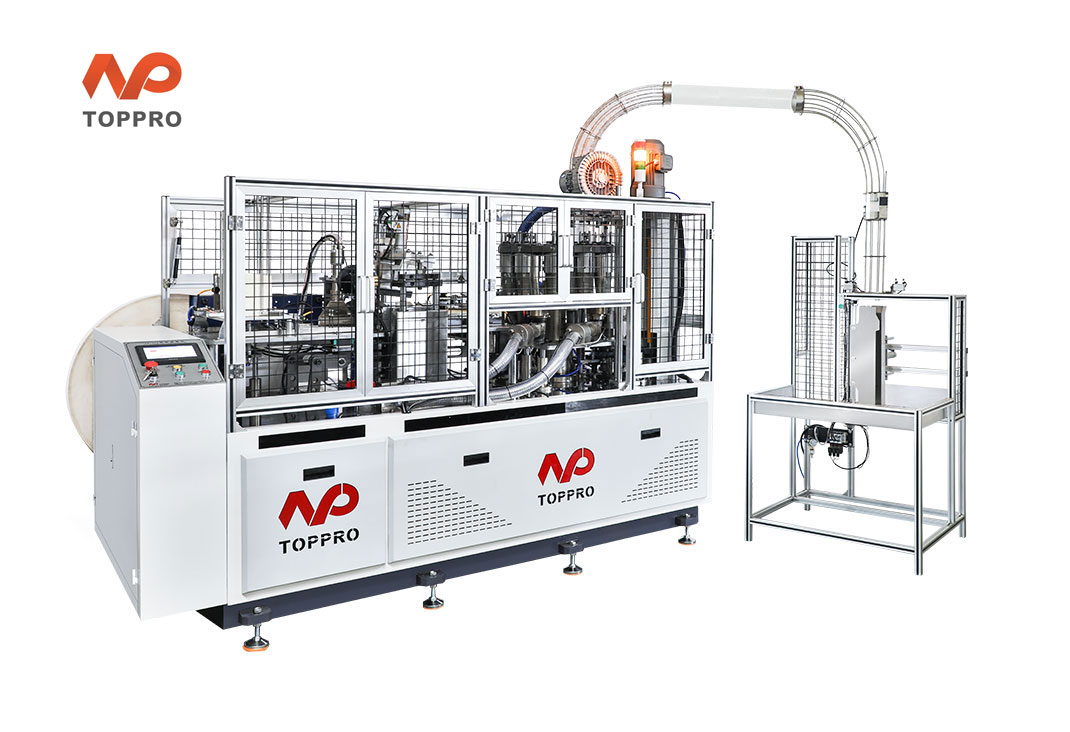
Когда базовым требованием является стабильная герметизация дна, надежность процесса определяется конструкцией машины для изготовления одноразовых стаканчиков . Компания TOPPRO Machinery проектирует и производит серию машин для изготовления одноразовых стаканчиков с функциями, которые напрямую устраняют четыре основные причины сбоев в герметизации.
Модель SFBJ-600 с полным сервоприводом обеспечивает производительность 160–200 чашек в минуту с точностью регулирования температуры ±1°C в зонах предварительного нагрева, нагрева дна и рифления. Технология ультразвуковой герметизации исключает использование клея, обеспечивая на 30% лучшую защиту от протечек и стабильное склеивание независимо от вязкости клея. Полное сервоуправление в сочетании с ПЛК обеспечивает точную подачу бумаги, диагностику в реальном времени и смену рецепта одним щелчком мыши для разных размеров чашек. Быстросменный комплект пресс-форм позволяет операторам переключаться между размерами чашек за 5–10 минут, сокращая потери при переналадке.
Для стартапов и небольших предприятий среднескоростные модели LF-110 (100-120 чашек/мин) и экономичная модель LF-70 (65-75 чашек/мин) обеспечивают стабильную производительность при более низких начальных затратах. Все машины TOPPRO сертифицированы по стандартам CE и SGS, а техническая команда предоставляет гарантию до 5 лет на некоторые детали и оказывает сервисную поддержку на месте.
→ Запросите у компании TOPPRO Machinery коммерческое предложение на машину для изготовления одноразовых стаканчиков — укажите желаемый диапазон размеров стаканчиков, ежемесячную потребность в производительности и тип бумаги (однослойная/двуслойная полиэтиленовая, PLA или с покрытием на водной основе). Их техническая команда порекомендует подходящую модель и предоставит параметры запайки по умолчанию для вашего конкретного применения.