 Pусский
 English
 Español
 عربي



Вы часами работаете с конусными рукавами. Первые несколько сотен выглядели идеально. Затем с конвейера выходит партия с заметно неравномерной толщиной стенок — с одной стороны достаточно тонкая, чтобы сквозь неё просвечивал свет, а с другой — выпуклая. Неравномерная толщина стенок бумажных конусов — это не просто косметическая проблема. Она создает слабые места, которые выходят из строя во время наполнения, приводит к неравномерной укладке в упаковочных линиях клиентов и к отбраковке заказов. На машине для производства бумажных конусов неравномерность толщины обычно указывает на одну из трех основных причин: неравномерность самой бумаги, смещение валов относительно параллельности или нарушение синхронизации нанесения клея. В этом руководстве описаны все причины в порядке их проверки, с тестами, которые займут несколько минут, и решениями, которые не требуют разборки машины.
Несоответствие материала бумаги
Неравномерная толщина стенок часто начинается еще до того, как бумага попадает в машину. Плотность бумаги для конусных рукавов обычно составляет от 120 до 300 г/м². Если бумага слишком тяжелая в одном месте и легче в другом, толщина стенок конуса будет соответствовать этому изменению. Влажность также имеет решающее значение. Допустимая влажность для большинства материалов для конусных рукавов составляет 8–10%. Изменение влажности более чем на 2% по всей длине рулона приведет к неравномерному расширению и сжатию бумаги во время формования.
Результаты исследований китайской конусной промышленности указывают на то, что одной из основных причин неравномерности толщины стенок является неравномерность пластификации . Когда бумажный материал не пластифицируется равномерно в процессе формования, в результате получается конус с тонкими и толстыми участками, что напрямую соответствует непостоянному поведению материала.
Частичное разложение материала — еще одна скрытая причина. Когда покрытие бумаги частично разлагается (часто из-за неправильного хранения), продукты разложения вызывают локальные изменения вязкости. Эти изменения влияют на текучесть бумаги через формовочный сердечник, в результате чего стенки рулонов различаются по толщине по окружности. Храните рулоны бумаги в помещении с контролируемым климатом, вдали от прямых солнечных лучей и влаги.
Экспресс-тест на влажность
Используйте портативный влагомер для проверки образцов бумаги в начале, середине и конце рулона. Если отклонение превышает 2%, отбракуйте рулон и свяжитесь с поставщиком бумаги.
проверка соответствия плотности бумаги
Отберите образцы из разных точек по ширине валка и взвесьте их на прецизионных весах. Отклонение более чем на 3–5% указывает на низкое качество прокатки. Перейдите к поставщику с более жесткими допусками.
Смещение роликов и механический износ
Если бумага соответствует требованиям, следующая причина – механическая неисправность. Конусообразующие машины используют ряд валов, которые наматывают плоскую бумагу в коническую форму. Если эти валики не выровнены, бумага неравномерно перемещается по формовочной станции. Наиболее распространенной механической причиной неравномерности концов конуса является смещение валов валов. Используйте прецизионный уровень для измерения относительного положения каждого вала валов. Если отклонение превышает 0,1 мм на метр, у получившегося конуса одна сторона будет более плотной, а другая – более свободной. Ослабьте крепежные болты, отрегулируйте положение валов, пока показания уровня не окажутся в пределах допустимых значений, и затяните их снова. Валы, на которых образовались канавки, плоские участки или неравномерный износ в результате длительной эксплуатации, передадут эту неровность бумаге. Проведите рукой по поверхности валов – любой очевидный выступ или углубление означает, что вал нуждается в шлифовке или замене. Оправка, вокруг которой наматывается бумага, должна быть идеально круглой и концентричной. Оправка, которая была уронена или согнута, будет производить конусы овальной, а не круглой формы. Для измерения биения оправки используйте индикатор часового типа. Любое показание выше 0,05 мм требует замены оправки. На станках серии CPC полностью автоматическая система смазки маслом продлевает срок службы деталей и сокращает ежедневное техническое обслуживание, но не компенсирует существующие повреждения роликов.
Проверка параллельности валов роликов
Измерьте длину на обоих концах каждого ролика. Разница должна составлять менее 0,1 мм на метр длины ролика.
Осмотр формовочной оправки
Медленно вращайте оправку, следя за индикатором часового типа. Замените оправку, если биение превышает 0,05 мм.
Смещение нанесения клея
Клеевой шов — единственное, что удерживает конус вместе. Если клей нанесен слишком рано, слишком поздно или в неравномерном количестве, бумага будет смещаться при наматывании, образуя локальные участки утолщения и истончения вокруг шва. Неравномерное нанесение клея — неравномерная толщина покрытия, пробелы в покрытии или неравномерная скорость потока — вызывают смещение шва. Один край бумаги получает больше клея, натягивается сильнее и образует выпуклость с этой стороны. В результате конус получается круглым с одной стороны и сплющенным с другой.
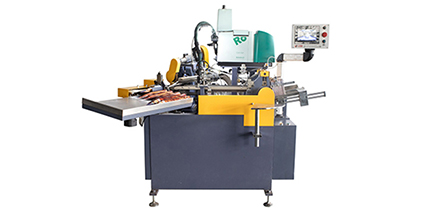
Клеевые системы Robatech работают в определенном температурном диапазоне. Если температура слишком низкая, клей получается густым и наносится неравномерно. Если слишком высокая, клей становится слишком жидким и растекается за пределы предполагаемой зоны шва. Используйте показания температуры контроллера для проверки заданного значения. Если фактическая температура колеблется, возможно, неисправен нагреватель или термопара.
Утечки воздуха в системе высокого давления — частая, но легко упускаемая из виду причина. Любая утечка воздуха или клея вызывает колебания давления. Прерывистое повышение давления приводит к прерывистому потоку клея, из-за чего бумажный шов смещается от одного конуса к другому. Проверьте все фитинги и шланги на наличие видимых утечек. Если вы обнаружите падение давления в системе без изменения настроек регулятора, вероятна утечка.
Ежедневная процедура калибровки
Ежедневно регулируйте давление и температуру клея, используя параметры, предоставленные производителем системы. Для систем Robatech параметры калибровки описаны в руководстве по эксплуатации оборудования.
Очистка и выравнивание сопла
Если нанесение клея кажется неравномерным, снимите насадку и очистите ее подходящим растворителем. Засорение насадок является распространенной причиной прерывистого потока клея. Убедитесь, что кончик насадки расположен по центру канавки клеевого колеса с зазором примерно 0,1 мм.
Параметры процесса, изменяющиеся со временем
Даже при использовании качественной бумаги, правильной центровке и равномерном нанесении клея параметры процесса могут изменяться во время работы. Изменения температуры, износ компонентов и ошибки оператора способствуют постепенному изменению толщины бумаги. Если скорость нанесения клея не соответствует скорости формирования конуса, бумага не будет правильно прилегать. Более высокие скорости требуют более высокой скорости нанесения клея. Если увеличить скорость машины без регулировки потока клея, шов может сместиться и образовать неровные стенки. Современные машины, такие как CPC-220, используют ПЛК Mitsubishi с сенсорным управлением. Параметры следует блокировать, чтобы предотвратить случайные изменения. Если операторы вручную регулируют настройки, не регистрируя изменения, создайте журнал параметров. Запишите правильные настройки для каждого типа бумаги и размера конуса. Ежедневно сверяйте фактические значения с журналом. Вибрация со временем может ослабить болты и изменить центровку роликов. Добавьте ежемесячные проверки центровки в график технического обслуживания. Используйте динамометрический ключ, чтобы убедиться, что все крепежные болты затянуты с заданной степенью затяжки. Даже снижение крутящего момента на 5% может привести к смещению роликов под нагрузкой.
Соотношение скорости и текучести клея
При увеличении скорости производственной линии пропорционально увеличивайте и подачу клея. Несоответствие размеров является распространенной причиной постепенного смещения шва.
шаблон журнала параметров
Создайте ламинированный лист, прикрепленный к аппарату. Для каждой работы запишите тип бумаги, размер конуса, температуру клея, давление и скорость линии.
| Первопричина | Основной симптом | Диагностический тест | Корректирующие действия |
|---|---|---|---|
| колебания влажности бумаги | Тонкая стенка с одной стороны. | Измеритель влажности по рулону | Отклонить рулон; улучшить хранение |
| Несоосность ролика | Конус толще с одной стороны | Проверка точности уровня | Отрегулируйте параллельность до <0,1 мм/м |
| Изменение температуры клея | Периодическое смещение шва | Сравните показания контроллера с фактической температурой. | Откалибруйте или замените датчик. |
| Утечка воздуха в клеевой системе | Случайные пятна клея и неровный шов | Прислушайтесь к шипению; осмотрите арматуру. | Замените протекающие шланги или уплотнения. |
| Увеличение скорости без корректировки клея. | Смещение шва происходит только на высокой скорости. | Сравните скорость потока клея при низкой и высокой скорости. | Увеличьте производительность клеевого насоса. |
Реальные вопросы с производственных линий по выпуску конусов.
В: Может ли одна и та же машина для изготовления конусов обрабатывать бумагу разной плотности без повторной калибровки?
A: Нет. Изменение плотности бумаги требует регулировки давления валиков, количества клея и скорости формования. Серия CPC-220 поддерживает бумагу плотностью от 120 до 300 г/м², но при изменении плотности необходимо выполнить повторную калибровку. Сохраните настройки для каждого типа бумаги в памяти ПЛК для последующего вызова.
В: Как часто следует заменять формовочный стержень?
A: Ежемесячно осматривайте оправку на предмет износа или царапин. Заменяйте ее, когда шероховатость поверхности превысит 0,05 мм Ra. При крупносерийном производстве, превышающем 2 миллиона конусов в год, заменяйте оправки каждые 12–18 месяцев в рамках профилактического обслуживания.
В: Как выглядит правильно сформированный конусный шов?
А: Клей должен наноситься сплошным, равномерным слоем без зазоров и выпуклостей. Используйте встроенный визуальный ориентир каждые 2 часа для проверки выравнивания шва. Перекрытие шва должно быть равномерным по всей длине конуса — без расширения или сужения у основания или на кончике.
В: Можно ли исправить неравномерную толщину стенок без остановки производства?
А: Незначительные корректировки давления клея или выравнивания роликов можно производить во время работы, но для существенных механических изменений потребуется остановка станка. Используйте мониторинг размеров конуса в режиме реального времени, чтобы обнаружить отклонения на ранней стадии и внести небольшие корректировки до того, как проблема усугубится.
Когда следует обращаться за технической поддержкой
Если вы проверили качество бумаги, выравнивание валов и систему склеивания, но неравномерная толщина сохраняется, проблема может быть более глубокой. Проблемы с электрическим управлением — неисправные датчики или ошибки связи с ПЛК — могут вызывать периодические проблемы с формовкой. Свяжитесь со службой поддержки производителя, предоставив подробный отчет о проведенных проверках и результатах. Компания Sincere Machinery предоставляет пожизненную техническую поддержку, удаленную диагностику и выездное обслуживание для своих машин серии CPC.
Создан для обеспечения стабильного качества конусов.
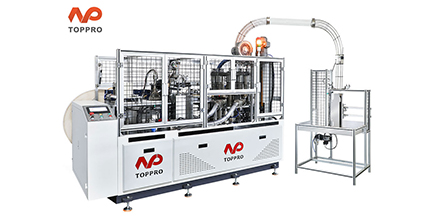
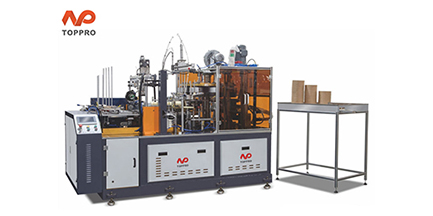
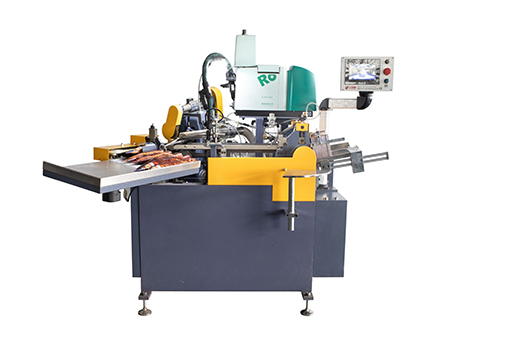
Когда нестабильная толщина материала заставляет вас задуматься о замене оборудования, конструкция вашей машины для изготовления бумажных конусов имеет такое же значение, как и плановое техническое обслуживание. Компания Sincere Machinery (бренд TOPPRO) производит автоматическую машину для изготовления бумажных конусов CPC-220 для упаковки рожков мороженого, вафельных рожков и фирменных рукавов.
Станок CPC-220 работает со скоростью от 190 до 230 конусов в минуту и обрабатывает конусы весом от 4 до 10 унций. Ключевые особенности включают в себя ПЛК Mitsubishi с двухязычным сенсорным экраном для диагностики неисправностей в режиме реального времени, систему точного нанесения клея Robatech , которая снижает расход клея до 20 процентов, высокоскоростную вращающуюся матрицу , обеспечивающую стабильную форму конуса и минимальное количество бумажной пыли, а также полностью автоматическую систему смазки маслом , которая продлевает срок службы деталей и сокращает ежедневное техническое обслуживание. Полная смена пресс-формы для конусов разных размеров занимает менее 15 минут.
Для предприятий, которым требуется более высокая производительность, модель CPC-300 обеспечивает от 280 до 300 конусов в минуту. Компания Sincere Machinery предоставляет услуги по установке на месте, обучению операторов, пожизненной технической поддержке и быстрой доставке запасных частей.
→ Запросите у компании Sincere Machinery коммерческое предложение на автоматическую машину для изготовления бумажных конусов CPC-220 — укажите желаемый размер конуса (от 4 до 10 унций), тип бумаги (художественная бумага, крафт, алюминированная) и требуемый ежемесячный объем производства. Их техническая команда порекомендует подходящую модель и предоставит рекомендации по калибровке толщины.