 Español
 English
 Pусский
 عربي



“No cambiamos nada excepto el rollo de papel, y de repente, una de cada 20 tazas tenía una costura lateral arrugada.”
Eso fue lo que me comentó un jefe de producción de una planta de embalaje tailandesa durante una auditoría. Realizamos un diagnóstico rápido: el gramaje del papel era correcto, el tipo de recubrimiento coincidía y las placas calefactoras estaban a la temperatura adecuada. El verdadero problema? La herramienta de moleteado inferior de la unidad de formación se había desplazado 0,3 mm tras seis meses de funcionamiento ininterrumpido.
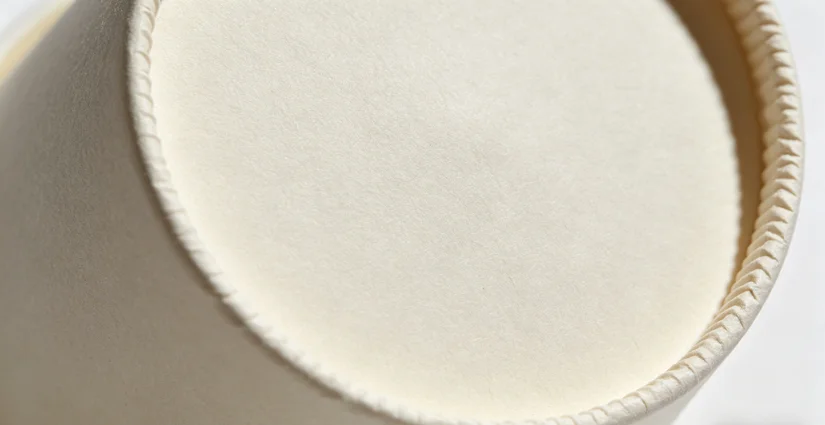
He aquí la incómoda verdad de la que nadie habla : ni siquiera la mejor calidad de papel (el gramaje adecuado, el recubrimiento perfecto) puede compensar un juego de moldes mal calibrado o una unidad de formación desalineada.
Si opera una planta de conformado de vasos, la calibración periódica de los moldes y la unidad de conformado es indispensable ; es la tarea de mantenimiento con mayor retorno de la inversión. Esta guía le explica por qué, cuándo y cómo realizarla.
1. Por qué se producen desviaciones en la calibración y qué es lo primero que falla?
La mayoría de los operarios asumen que una vez instalado un molde, este se mantiene preciso para siempre. En realidad, tres factores degradan lentamente la alineación:
-
Vibración : Los ciclos de alta velocidad (80-180 tazas/minuto) aflojan los pernos y desplazan los seguidores de leva.
-
La dilatación térmica —las placas calefactoras (120–160 °C)— provoca que las piezas metálicas se dilaten de forma diferente, especialmente si el bastidor y el acero de la herramienta tienen coeficientes de dilatación distintos.
-
Desgaste : La rueda moleteada inferior, las mordazas de sellado de la costura lateral y el cabezal perforador reciben miles de impactos por hora. El cromado duro se desgasta entre 0,05 y 0,1 mm al año con el uso continuo.
El resultado:
-
Bordes de las tazas torcidos (ovalados en lugar de redondos)
-
Costura lateral que se abre bajo líquido caliente
-
El moleteado inferior no sella de manera uniforme: gotea después de 10 minutos.
2. Calibración paso a paso (rutina de 90 minutos)
No necesitas herramientas láser costosas. Un comparador de cuadrante, un juego de galgas de espesores y un enfoque sistemático son suficientes.
Paso 1: Retire e inspeccione el juego de moldes.
Retire el molde de conformado (tanto la parte macho como la hembra). Limpie todo el polvo de papel y la grasa vieja. Inspeccione lo siguiente:
-
Grietas en el borde que forma el reborde.
-
Desgaste irregular en el patrón de moleteado (compare el lado izquierdo con el derecho).
-
Rebabas que pueden rayar el recubrimiento del papel.
Error común: Omitir la inspección visual y solo verificar la alineación. Un molde agrietado nunca producirá una buena taza; ninguna calibración puede solucionar eso.
Paso 2: Compruebe la alineación vertical del punzón y la matriz.
Vuelva a instalar el molde y coloque la unidad de conformado en su posición cerrada sin papel . Utilice un comparador de cuadrante en el cabezal del punzón con respecto al anillo de la matriz.
-
Excentricidad aceptable: ≤ 0,1 mm
-
Si la desviación es superior a 0,2 mm, la costura inferior presentará zonas delgadas por donde se producirán fugas.
Cómo ajustar: La mayoría de las unidades de conformado tienen pernos excéntricos o calces debajo del portamatriz. Afloje, mueva gradualmente y vuelva a medir hasta que la excentricidad esté dentro de las especificaciones.
Paso 3: Ajuste la superposición de la costura lateral y la presión.
La costura lateral se forma doblando la hoja de papel y presionándola contra una mordaza caliente. Calibrar:
-
El ancho de solapamiento debe ser de 4 a 6 mm. Si es menor de 4 mm, existe el riesgo de que se abra; si es mayor de 6 mm, se desperdicia papel y se crea un borde grueso.
-
Presión de sellado : utilice un manómetro en el cilindro neumático (rango típico: 3–5 bar para recubrimiento de PE, 2,5–4 bar para PLA).
Prueba rápida: selle una costura lateral y luego despegue el papel manualmente. Las fibras deberían romperse antes de que se desprenda el revestimiento; esto indica que la presión aplicada es la correcta.
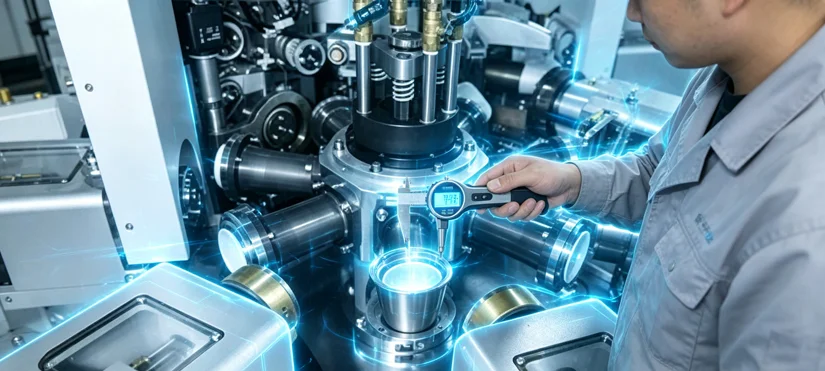
Paso 4: Calibrar la profundidad del moleteado inferior
La rueda moleteada inferior debe dejar un patrón de diamante bien definido, de 0,15 a 0,25 mm de profundidad en el papel y el recubrimiento. Si es demasiado superficial, el sellado será débil. Si es demasiado profunda, cortará el recubrimiento y provocará fugas directas.
Utilice un micrómetro de profundidad o un comparador. Ajuste el eje excéntrico de la rueda moleteada en ⅛ de vuelta hasta que la profundidad se encuentre dentro del rango.
Paso 5: Ejecutar un lote de validación de 50 tazas
Después de la calibración, prepare 50 tazas sin cambiar ninguna otra variable. Compruebe:
-
Redondez del borde (si rueda sobre una mesa plana, si se tambalea, significa que es ovalado).
-
Rectitud de la costura lateral (visual a lo largo del eje de la copa)
-
Prueba de resistencia a la rotura en la base (llenar con agua a 85 °C, colocar sobre papel absorbente durante 3 minutos; cualquier mancha húmeda equivale a un fallo).
Si la tasa de fallos es > 2%, repita los pasos 3 y 4.
Referencia del sector: Según una encuesta realizada en 2022 por el Packaging Machinery Manufacturers Institute (PMMI), el 68 % de las quejas por fugas "inexplicables" desaparecen tras una calibración completa de la unidad de conformado.
3. Con qué frecuencia se debe calibrar?
| Intensidad de operación | Intervalo recomendado | Calibración basada en disparador |
|---|---|---|
| Alta velocidad 24/7 (>120 tazas/min) | Cada 400 horas de funcionamiento (aproximadamente 2 semanas) | Después de cualquier cambio de molde o choque |
| Turno único (8-10 horas al día) | Cada 800 horas (≈4 semanas) | Cuando la tasa de rechazo aumenta >1,5% |
| Ejecuciones ocasionales/de prototipo | Cada 2 meses | Antes de un pedido importante del cliente |
Regla proactiva: Anota en tu calendario el primer lunes de cada mes y dedica 90 minutos a la calibración. Un operario al que capacitamos redujo su desperdicio mensual del 8 % al 2,3 % simplemente siguiendo este horario.
4. La calibración “oculta”: planitud de la placa calefactora
La mayoría de la gente olvida que las placas de precalentamiento de la unidad de formación también necesitan calibración. Si la placa está deformada (con una desviación superior a 0,2 mm a lo largo de su longitud), el papel se calienta de forma desigual: el recubrimiento se derrite por un lado pero permanece sólido por el otro.
Cómo comprobarlo: Coloque una regla de precisión (o una regla de acero nueva) sobre la placa. Utilice un calibrador de espesores para medir los huecos.
-
Tolerancia de planitud: ≤0,15 mm
-
Si la deformación es >0,3 mm → rectificar la superficie o reemplazar la placa
Una placa calefactora deformada es la causa principal de fallos aleatorios en las juntas laterales que nadie puede explicar. Si tras seguir los pasos anteriores aún observa defectos periódicos, revise los planos técnicos de la distribución de su estación de calentamiento ; muchos sistemas modernos cuentan con segmentos ajustables individualmente.
5. Cuando la calibración no es suficiente: señales de un desgaste mecánico más profundo
En ocasiones, ninguna calibración soluciona el problema. Es posible que algunos componentes hayan llegado al final de su vida útil. Preste atención a lo siguiente:
| Síntoma | Probablemente parte desgastada | Vida útil típica |
|---|---|---|
| Ondulación uniforme en el borde de un lado | Rodamiento seguidor de leva | 12.000 horas |
| La profundidad del moleteado inferior cambia a mitad de la carrera. | Casquillo excéntrico de rueda moleteada | 8.000 horas |
| Presión inestable en la costura lateral | Sello del cilindro neumático | 5.000 horas |
| Desalineación aleatoria después del ajuste | Ranura de chaveta desgastada en el eje | 10.000 horas |
Si se encuentra con estos problemas, la calibración es solo una solución temporal. La solución definitiva consiste en reemplazar las piezas desgastadas o, si la unidad de conformado está demasiado deteriorada para su reparación económica, evaluar un sistema de conformado con acero para herramientas de mayor durabilidad y cojinetes sellados . Los diseños más recientes reducen la frecuencia de calibración en un 70 %.
6. Crea tu lista de verificación de calibración (descargable).
Cree una lista de verificación de una página para el taller que incluya:
-
Preparación (5 min): Limpie el molde, recoja el comparador de cuadrante + el calibrador de espesores + el medidor de profundidad.
-
Inspección (15 min): Verificación visual de moldes, placas calefactoras y seguidores de leva.
-
Alineación (30 min): Desviación entre punzón y matriz, superposición de costuras laterales, profundidad del moleteado.
-
Comprobación de planitud por calentamiento (10 min): Regla + comprobación con galga
-
Prueba de validación (30 min): 50 vasos, prueba de rotura, inspección visual.
Designar a un operador capacitado por turno como “responsable de la calibración”. Rotar la responsabilidad mensualmente para fomentar la experiencia entre los equipos.
Caso real: Un fabricante de vasos filipino tenía tasas de rechazo erráticas (3-12%) dependiendo del turno de producción. Tras implementar una lista de verificación de calibración estandarizada y una verificación matutina (15 minutos antes del inicio), la variación se redujo a 1,5-2% en todos los turnos, lo que supuso un ahorro de aproximadamente 1200 dólares semanales en papel desperdiciado.
7. Qué hacer si no dispone de habilidades de calibración internas.
La calibración no es difícil, pero requiere práctica y paciencia. Muchos productores pequeños y medianos la omiten o la realizan incorrectamente porque nadie les enseñó.
Tienes tres opciones:
-
Capacite a un mecánico utilizando esta guía y una sesión supervisada de 4 horas.
-
Contrata a un consultor por un día para que realice una auditoría y calibración, a la vez que capacita a tu equipo.
-
Opte por una unidad de conformado con autocontrol de alineación : algunos sistemas modernos incluyen sensores que detectan la excentricidad y alertan a los operarios antes de que se produzcan defectos. Explore las unidades de conformado inteligentes con diagnóstico de alineación en tiempo real : reducen la necesidad de personal cualificado y prácticamente eliminan los defectos relacionados con la calibración.
Regla sencilla: calibra antes de culpar al papel.
La próxima vez que aumente su tasa de rechazo, resista la tentación de cambiar de proveedor de papel o ajustar las temperaturas. Primero, dedique 90 minutos a una calibración exhaustiva del molde y la unidad de conformado.
En la mayoría de los casos, recuperará la calidad de producción sin necesidad de comprar ninguna pieza nueva. Y cuando necesite moldes de repuesto o piezas de desgaste, adquiéralos siempre de un proveedor que ofrezca certificados de dureza (HRC 55-60 para acero para herramientas) e informes de rectificado de precisión (tolerancia ±0,02 mm).
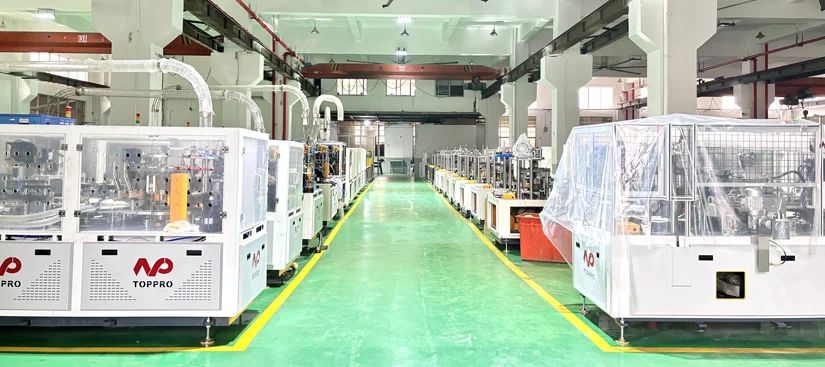
Si desea pasar de una calibración reactiva a un sistema de calidad proactivo, considere equipos diseñados para intervalos de calibración más largos y un ajuste más sencillo. Descubra cómo los sistemas de conformado modulares de TOPPRO ofrecen juegos de moldes de cambio rápido con topes de alineación preestablecidos: la calibración tarda 10 minutos en lugar de 90.
Su siguiente paso: Descargue la lista de verificación anterior. Realice una calibración en su unidad de conformado más antigua este viernes por la mañana. Mida la tasa de rechazo antes y después. Se convencerá.
Materiales de referencia
-
PMMI (2022) – Tiempos de inactividad no planificados en el envasado: Análisis de la causa raíz
-
TAPPI T 827 – Ensayo de integridad de sellado para cartón estucado
-
Datos de auditorías de campo de plantas de envasado del sudeste asiático (2023-2024)