 Español
 English
 Pусский
 عربي



Todos los vasos de papel que fallan, ya sea por fugas, por deformarse con líquido caliente o por mostrar una impresión borrosa, tienen una causa principal: la elección incorrecta del papel.
Un experimentado gerente de producción de una planta de envasado de tamaño mediano nos comentó una vez: “No cambiamos nada en la línea de formación, pero la tasa de rechazo se duplicó de la noche a la mañana. El culpable era un rollo de papel supuestamente ‘equivalente’”.
Si te dedicas a la fabricación de vasos, ya sabes que el papel no es un producto cualquiera . Es el factor más importante para la resistencia de la pared, la estanqueidad y el atractivo visual. Esta guía te explica los dos parámetros clave: el gramaje (GSM) y el tipo de recubrimiento , para que dejes de adivinar y empieces a producir vasos de alta calidad y con una calidad uniforme.
1. GSM: Encontrar el rango óptimo para su aplicación de tazas
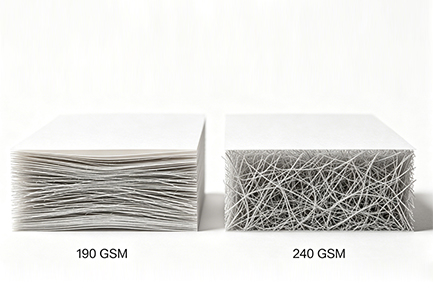
GSM (gramos por metro cuadrado) mide la densidad del papel. Si es demasiado baja, el vaso se siente endeble; si es demasiado alta, resulta difícil formar bordes definidos y bases firmes.
Referencia del mundo real:
-
Vasos de pared simple para bebidas frías (237-355 ml) → 190-220 g/m²
-
Tazas de café caliente de pared simple (237-355 ml) → 210-240 g/m²
-
Vasos de doble pared (para cualquier bebida caliente) → 2 capas de 170–190 GSM cada una
-
Vasitos individuales para soufflé (pequeños, sin líquido denso) → 160–180 g/m²
Error común: Usar el mismo gramaje (GSM) para una taza de espresso de 120 ml y una taza de café con leche helado de 473 ml. Las tazas más altas experimentan mayor presión hidrostática en la costura inferior, por lo que requieren al menos 220 GSM incluso para bebidas frías.
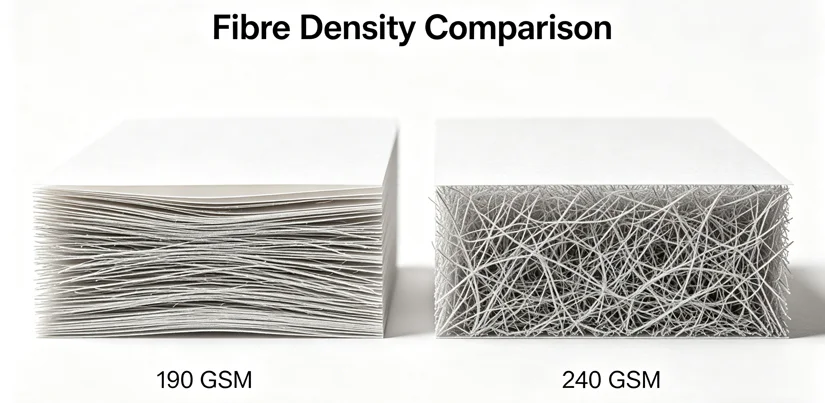
Cómo validar el GSM en los rollos entrantes:
Una prueba sencilla a escala de laboratorio es fiable, pero también hay que prestar atención al comportamiento durante el moldeado. Un GSM demasiado alto provoca que la costura lateral se deforme, impidiendo que la copa mantenga su forma cónica. Un GSM demasiado bajo produce ondulaciones en la pared cilíndrica.
Si experimenta resultados de conformado inconsistentes a pesar de mantener un gramaje estable, el problema podría deberse a la calibración de su equipo de conformado. Para descartar variables de la máquina, puede consultar los rangos típicos de compatibilidad de papel de los principales proveedores de equipos ; estos suelen publicar hojas de especificaciones que relacionan los rangos de gramaje con la altura de las tazas.
2. Tipo de recubrimiento: PE, PLA o a base de agua: rendimiento frente a responsabilidad.
El recubrimiento cumple dos funciones: hace que la taza sea hermética a los líquidos y termosellable. Pero no todos los recubrimientos se sueldan de la misma manera.
PE (polietileno): el material más utilizado en la industria.
-
Ventajas: Excelente sellado térmico (120–160 °C), fuerte adherencia al papel, bajo costo.
-
Inconveniente: No es compostable en instalaciones convencionales.
-
Ideal para: Vasos para bebidas frías o calientes de gran volumen donde el costo y la confiabilidad son primordiales.
PLA (ácido poliláctico) – alternativa de base biológica
-
Ventajas: Compostable industrialmente, buenas propiedades de barrera.
-
Inconveniente: Rango de temperatura de sellado más estrecho (95–115 °C); requiere velocidades de línea más lentas o un control preciso del calentamiento.
-
Ideal para: Marcas con compromisos de sostenibilidad, pero solo si su estación de sellado puede manejar una energía de activación menor.
Recubrimientos de dispersión a base de agua: una solución emergente
-
Ventajas: Libre de plástico, reciclable en los sistemas de reciclaje de papel.
-
Desventaja: Mayor coste, menor vida útil para los rollos recubiertos, mayor sensibilidad a la humedad.
Conclusiones clave de una prueba de laboratorio de embalaje realizada en 2023 (normas TAPPI):
El papel recubierto de PLA, cuando se sella a 5 °C por debajo de su temperatura óptima, presenta una resistencia al despegue un 40 % menor. Esto significa que los vasos pueden pasar las pruebas de fábrica, pero empezar a gotear después de 30 minutos en el portavasos de un coche.
Por lo tanto, elegir un recubrimiento no se trata solo de afirmaciones ecológicas, sino de que las características térmicas coincidan con las capacidades de sellado de su máquina . Si planea cambiar a PLA o a base de agua, deberá verificar si su unidad de formación actual permite un control de temperatura independiente para la costura lateral y el moleteado inferior. Consulte la ficha técnica de su sistema de formación de vasos para confirmar los tipos de recubrimiento compatibles antes de pedir rollos recubiertos costosos.
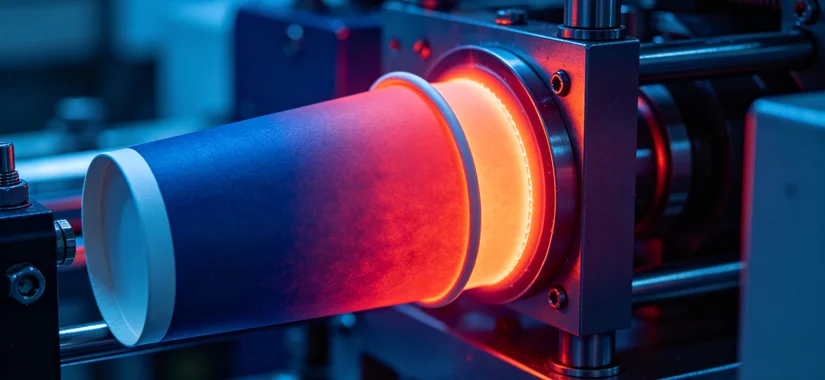
3. La trampa oculta: peso del recubrimiento y poros.
Incluso con el material de recubrimiento adecuado (PE o PLA), el gramaje (gramos por metro cuadrado) varía considerablemente. El gramaje mínimo para garantizar que una taza caliente no tenga fugas es de 12 a 15 g/m² en la superficie en contacto con el líquido. Los rollos de menor calidad suelen tener un gramaje de tan solo 8 g/m², lo que provoca microperforaciones que dejan pasar el líquido tras 5 a 10 minutos.
Cómo detectar rápidamente un recubrimiento defectuoso:
-
Llena una taza con agua tibia (60 °C), colócala sobre una servilleta de papel blanca y espera 2 minutos. Si queda un anillo de humedad, desecha el rollo.
-
Frota la superficie interior con un dedo; si la notas "polvorienta", el recubrimiento es irregular o tiene poco peso.
Una lista de verificación confiable para el material entrante debe incluir:
-
Gramaje del papel base (tolerancia ±5%)
-
Identificación del material de recubrimiento (PE / PLA / otros)
-
Peso del recubrimiento por cara (solicite a su proveedor un certificado de análisis).
4. Tabla de decisiones: Adaptación de las especificaciones del papel a los objetivos de calidad de la taza
| Solicitud | GSM base recomendado | Tipo de recubrimiento | Peso mínimo del recubrimiento | Factor crítico de éxito |
|---|---|---|---|---|
| Café caliente, 355 ml | 220–230 | PE (baja densidad) | 14 g/m² | Integridad de la costura lateral a alta temperatura de llenado |
| Refresco frío, 16 oz | 210–220 | PE o PLA | 12 g/m² | El moleteado inferior sella contra la presión de carbonatación. |
| Vaso compostable, 237 ml (8 oz) | 190–200 | PLA | 15 g/m² | El perfil térmico de sellado aumenta gradualmente. |
| Vaso de helado / porción | 170–180 | Recubrimiento delgado de PE | 10 g/m² | El borde se riza sin agrietarse. |
[Imagen: Tabla tal como se describe, con iconos visuales para cada caso de uso]
Consejo práctico: Si utilizas vasos de diferentes tamaños, estandariza el uso de 2 o 3 tipos de papel en lugar de uno por referencia. Muchos fabricantes líderes utilizan un rollo de papel recubierto de PE de 220 g/m² tanto para vasos de 8 oz como de 12 oz, ajustando únicamente el tamaño del papel base. Esto reduce la complejidad del inventario y los errores de cambio de formato.
5. Cómo hablar con tu proveedor de papel (sin recibir publicidad engañosa)
Haz estas tres preguntas específicas:
-
“Cuál es la composición de la fibra (virgen frente a posconsumo) y cuál es la relación de rigidez CD-MD?” – Una baja rigidez en la dirección transversal provoca ovalidad en la copa terminada.
-
*“Proporcione un gráfico de la curva de sellado para su recubrimiento a velocidades de línea de 80 a 120 tazas/min.”* – No acepte “valores estándar”.
-
“Cuál es el rango de contenido de humedad al momento de la entrega?” – Un contenido de humedad superior al 8% produce un rizo deficiente y tiempos de precalentamiento más prolongados.
Cuando reciba rollos nuevos, haga una prueba de validación con un lote pequeño de 500 vasos antes de comprometerse con un palé completo. Medidas:
-
Resistencia al desprendimiento de la costura lateral (prueba de tracción manual)
-
Resistencia a la rotura de la costura inferior (presurizada con aire)
-
Consistencia del rizo del borde (visible bajo luz a 45°)
Si la validación falla, el coste del tiempo de inactividad y el desperdicio superará rápidamente el ahorro de papel.
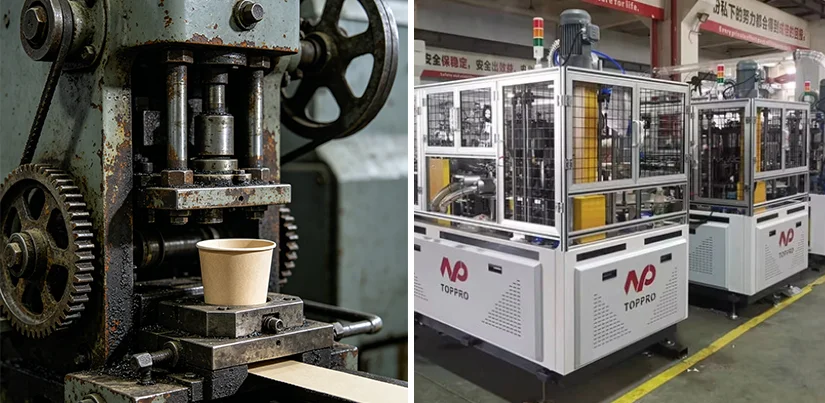
6. Cuándo conviene actualizar el equipo de formación en lugar de cambiar el papel?
A veces, por mucho que se ajuste el GSM o el recubrimiento, persisten los defectos. Esto suele indicar que las piezas de conformado están desgastadas.
-
Placas de calentamiento desigual
-
Patrones de moleteado desgastados en la matriz inferior
-
Sincronización inconsistente de la alimentación en blanco
En estos casos, invertir en equipos más modernos y repetibles resuelve varios problemas de materiales a la vez. Explore los sistemas modulares de formación de vasos que ofrecen control digital de la temperatura de sellado y herramientas de cambio rápido para diferentes tipos de papel. Las unidades modernas compensan automáticamente las pequeñas variaciones de gramaje, lo que le brinda la flexibilidad de usar papel a precios competitivos sin sacrificar la calidad.
7. Cómo crear tu manual de calidad del papel
Para elevar constantemente la calidad de su producción, cree un "Estándar de aceptación de papel" de una página que incluya:
-
Tolerancia de GSM (±3% para tazas premium, ±7% para tazas económicas)
-
Tipo de recubrimiento y peso por lado
-
Contenido de humedad (6-8% para la mayoría de los recubrimientos de PE)
-
Precisión del ancho del rollo (desviación ≤1 mm en 1000 m)
Capacite a su personal de recepción para que mida estas variables en cada lote nuevo, en lugar de basarse únicamente en los certificados del proveedor. Una planta de envasado redujo las quejas relacionadas con fugas en un 62 % en tres meses simplemente rechazando dos rollos de papel defectuosos en el muelle antes de que llegaran a la línea de formación.
Listo para combinar tu papel con el equipo adecuado?
Ahora dispone de un marco claro para elegir el gramaje (GSM) y el tipo de recubrimiento según la aplicación prevista para su vaso. Sin embargo, incluso el mejor papel no funcionará correctamente si la máquina formadora carece de un calentamiento preciso, un control adecuado de la fuerza de sellado o una rigidez de las herramientas suficiente.
Descubra cómo las soluciones de TOPPRO para la fabricación de vasos de papel están diseñadas para manejar una amplia gama de gramajes (160–320) y todos los tipos de recubrimiento principales (PE, PLA, a base de agua) con una integridad de costura uniforme. Muchos de nuestros usuarios han pasado de lidiar con problemas de papel a optimizar la producción en tan solo un turno.
Su siguiente paso: revise su lista actual de especificaciones de papel y compárela con la tabla de decisiones anterior. Elija una variable para optimizar este mes: estandarizar el gramaje (GSM) en dos tamaños o cambiar a documentos con gramaje de recubrimiento certificado. Pequeños cambios en este ámbito se traducen en una reducción de residuos cuantificable y clientes más satisfechos.