 Pусский
 English
 Español
 عربي



Каждый руководитель производства знает, что такое разочарование: вы запускаете партию стаканчиков, всё кажется в порядке, но через несколько часов из отдельных стаканчиков начинает протекать дно. Или ещё хуже – снаружи герметичность выглядит хорошо, но жидкость просачивается во время использования. Нестабильная герметизация дна стаканчика – это не просто проблема качества; она напрямую влияет на репутацию вашего бренда, доверие клиентов и прибыль.
Хорошая новость в том, что некачественное уплотнение можно предотвратить. Благодаря систематическому анализу и целенаправленным корректировкам вы можете значительно снизить количество дефектов и добиться равномерного и надежного дна чашек. В этом руководстве рассматриваются реальные причины плохого уплотнения и практические решения, которые работают на любой производственной линии.
Почему днища чашек герметично закрываются? Четыре основные причины.
Прежде чем устранять проблему, необходимо понять, откуда она берется. На основе наблюдений в десятках цехов по переработке металлоконструкций большинство проблем с герметизацией делятся на четыре категории:
1. Нестабильный контроль температуры
Процесс герметизации дна основан на точной передаче тепла через нагревательную пластину. Если температура колеблется более чем на ±5°C, полиэтиленовое (ПЭ) покрытие может расплавиться неравномерно. Низкая температура приводит к слабому сцеплению; чрезмерная температура обжигает край бумаги и вызывает обугливание. Во многих старых моделях отсутствуют ПИД-регуляторы с обратной связью, что приводит к дрейфу при длительной работе.
2. Неравномерное приложение давления
Нижний обжимной механизм (или пакетный пресс) должен оказывать равномерное давление по всей окружности. Неравномерный механический износ, смещение формовочных пальцев или изношенные пружины могут создавать колебания давления. Результат: прочное уплотнение с одной стороны, слабое уплотнение с противоположной стороны.Узнайте больше о методах калибровки давления.
3. Низкое качество бумаги или покрытия.
Не вся бумага для стаканчиков одинакова. Плотность полиэтиленового покрытия (обычно 12–25 г/м²) и его адгезия к бумажной основе напрямую влияют на герметичность. Если толщина покрытия варьируется по всей поверхности, то и герметичность будет различаться. Аналогично, переработанные волокна или высокое содержание влаги (>8%) препятствуют теплопередаче и склеиванию.
4. Проблемы с синхронизацией и механической настройкой.
Время выдержки – продолжительность контакта нагревательной пластины с дном чашки – должно соответствовать материалу и температуре. В высокоскоростном производстве время выдержки часто сокращается ниже требуемого порога. В то же время, если кулачковый или сервоприводной механизм, определяющий положение дна чашки, немного рассинхронизирован, нагревательная пластина может сместиться от центра, образуя полукруглые уплотнения.
Практический 5-шаговый план по улучшению качества дна чашки
Теперь перейдём от диагностики к действиям. Эти шаги разработаны для внедрения на производственных площадках и были проверены в реальных производственных условиях.
Шаг 1: Стабилизация системы отопления
Начните с измерения фактической температуры прижимной плиты контактным термометром, а не просто с показаний контроллера. Многие контроллеры показывают стабильные значения, в то время как температура прижимной плиты колеблется. Установите ПИД-регулятор температуры, если ваша машина все еще использует термостат с режимом включения/выключения. Установите температуру в соответствии с рекомендуемым диапазоном вашего поставщика бумаги (обычно 180–220°C для односторонней печати полиэтиленом). Запустите температурный профиль: проверьте температуру в начале, через 30 минут и через 2 часа. Отклонение должно оставаться в пределах ±3°C.
Полезный совет: дайте системе прогреться не менее 15–20 минут перед началом производства. Холодный запуск является основной причиной нестабильных уплотнений при первом запуске.
Шаг 2: Проверьте и отрегулируйте давление снизу.
Для измерения равномерности давления используйте динамометр или простые бумажные тест-полоски (их можно приобрести у некоторых поставщиков оснастки). Поместите полоску между нижней нагревательной пластиной и формовочными пальцами в нескольких угловых положениях. Если разница в давлении превышает 10%, проверьте механическую связь. Обычно для устранения проблемы затягивают пружины, очищают направляющие стержни или заменяют изношенные подшипники.
Шаг 3: Оптимизируйте время задержки в соответствии с вашей скоростью.
Время выдержки = (угол контакта нагревательной пластины ÷ 360°) × (время цикла). Для бумаги с полиэтиленовым покрытием эффективное время воздействия тепла должно составлять не менее 0,3–0,5 секунд. Если производительность превышает 80 чашек в минуту, пересчитайте параметры — для многих высокоскоростных линий требуются удлиненные нагревательные пластины или двухступенчатая запайка. Если ваше оборудование позволяет, немного увеличьте диапазон углового контакта нагревательной пластины, но убедитесь, что это не мешает извлечению чашки.
Шаг 4: Переход на прецизионный инструмент.
Изношенные или некачественные пуансоны и матрицы для формовки нижней части заготовки — это тихие враги. Со временем они теряют качество поверхности и геометрию, что приводит к неравномерному распределению давления даже при идеальных настройках станка. Использование инструментов из стали D2 или с твердосплавным покрытием продлевает срок службы и обеспечивает стабильную работу. Запланируйте замену инструментов: каждые 5–8 миллионов циклов для крупносерийного производства.
Шаг 5: Внедрение встроенного мониторинга
Установите простую систему визуального или лазерного контроля после станции запайки дна. Она не обязательно должна быть дорогой – даже стационарная камера с пороговым значением может обнаружить отсутствующие или сморщенные швы. Когда система выявит дефектную чашку, вы можете приостановить работу и исправить проблему до того, как выпустите сотни бракованных изделий.
Распространенные заблуждения, усугубляющие проблемы с герметизацией.
За эти годы мы видели, как операторы попадают в одни и те же ловушки. Избегайте их:
-
«Чем выше температура, тем лучше герметизация». Ложь. Избыточный нагрев слишком сильно плавит полиэтилен, из-за чего он выдавливается в стороны, образуя твердый, хрупкий край, который трескается.
-
«Чрезмерное давление решает все проблемы». Избыточное давление может разрушить структуру бумажных волокон, что приведет к образованию микротрещин и, в конечном итоге, к протечкам под воздействием давления жидкости.
-
«Вся бумага для стаканчиков работает одинаково». Смена поставщика бумаги без повторной проверки параметров запайки является одной из основных причин резкого увеличения количества брака. Всегда проводите пробную партию и повторно оптимизируйте температуру и время выдержки.
Как создать устойчивую систему контроля качества
Надёжная герметизация — это не разовое решение, а постоянная дисциплина. Вот простой, но эффективный метод, используемый предприятиями по переработке нефтепродуктов среднего размера:
| Частота | Действие | Критерий успеха |
|---|---|---|
| Каждая смена | Проверьте температуру нагревательной плиты контактным термометром. | В пределах ±3°C от заданного значения |
| Ежедневно | Визуально осмотрите формовочную оснастку на предмет износа или остатков материала. | Нет видимых царапин, следов ожогов или налета. |
| Еженедельно | Измерение равномерности давления (3 положения) | Максимальное отклонение 10%. |
| Для каждой партии материала | Проведите проверку герметичности 50 чашек и выполните тест на герметичность (заполните водой температурой 60°C в течение 1 часа). | Нулевая утечка |
| Ежеквартальный | Замените или поверните пружины и подшипники нижнего уплотнения. | Восстановлена механическая стабильность. |
Данная таблица не является теоретической – она основана на протоколах качества предприятий по производству стаканчиков, сертифицированных по стандарту ISO 22000. Документирование этих проверок также помогает при проведении аудитов со стороны клиентов и снижает юридическую ответственность.
Когда ваше оборудование ограничивает возможности для улучшения
Иногда, несмотря на идеальную настройку параметров и тщательное техническое обслуживание, несоответствие герметичности сохраняется. Причиной могут быть присущие механические ограничения: чрезмерный люфт в системе индексации, нагревательные элементы недостаточного размера или рама, которая деформируется под воздействием теплового расширения. Это не ошибки оператора — это конструктивные ограничения.
В таких случаях переход на более надежную производственную платформу становится экономически выгодным решением. Правильное оборудование предлагает такие функции, как индексирование с сервоприводом, замкнутый контур управления температурой в каждой зоне нагрева и быстросменную оснастку с предустановленными параметрами.
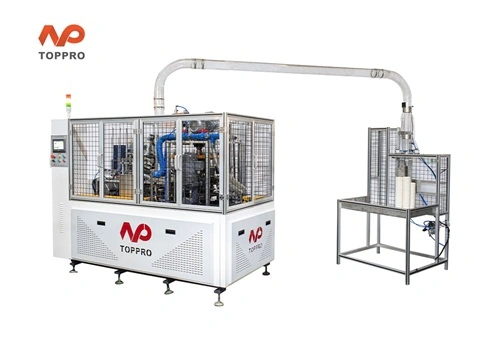
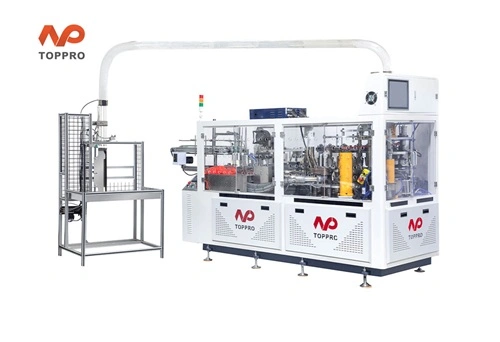
Если вы сталкиваетесь с постоянными дефектами герметизации дна и хотите изучить решения, устраняющие первопричины, обратите внимание на серию формовочных машин TOPPRO . Машины TOPPRO оснащены мощными системами нагрева, прецизионно заточенными креплениями инструмента и удобным хранилищем параметров — поэтому, найдя идеальные настройки, вы сможете использовать их каждый раз. Вам не придется мириться с непредсказуемыми отходами или возвратами от клиентов.
Заключительные мысли и ваши следующие шаги
Проблема нестабильной герметизации дна чашки решаема. Начните с основ: температура, давление, время и материалы. Внедрите пятиэтапный план. Избегайте распространенных заблуждений. Создайте простую, но строгую систему контроля качества. А если механические ограничения вас сдерживают, целенаправленная оценка оборудования может окупиться в течение нескольких месяцев за счет сокращения отходов и повышения надежности бренда.
Теперь ваша очередь – какая из этих четырех основных причин стала самой большой проблемой на вашем предприятии? Поделитесь своим опытом или свяжитесь с нами для получения персонального руководства по устранению неполадок.