 Español
 English
 Pусский
 عربي



Todo gerente de producción conoce la frustración: se fabrica un lote de vasos, todo parece estar bien, pero después de unas horas, algunos empiezan a tener fugas por la base. O peor aún: el sellado se ve bien por fuera, pero el líquido se filtra durante el uso. Un sellado deficiente en la base de los vasos es más que un problema de calidad; afecta directamente la reputación de la marca, la confianza del cliente y los resultados financieros.
La buena noticia es que la inconsistencia en el sellado se puede prevenir. Con un análisis sistemático y ajustes específicos, puede reducir drásticamente la tasa de defectos y lograr bases de vasos uniformes y confiables. Esta guía analiza las causas reales de un sellado deficiente y ofrece soluciones prácticas que funcionan en cualquier línea de producción.
Por qué las bases de los vasos no sellan correctamente? Cuatro causas principales
Antes de solucionar el problema, debe comprender su origen. Según las observaciones realizadas en decenas de talleres de conversión, la mayoría de los problemas de sellado se dividen en cuatro categorías:
1. Control de temperatura inestable
El proceso de sellado inferior depende de una transferencia de calor precisa a través de la placa calefactora. Si la temperatura fluctúa más de ±5 °C, el recubrimiento de polietileno (PE) podría no fundirse de manera uniforme. Las bajas temperaturas generan una adhesión débil; las temperaturas excesivas queman el borde del papel y provocan carbonización. Muchas unidades antiguas carecen de controladores PID de circuito cerrado, lo que genera desviaciones durante ciclos de funcionamiento prolongados.
2. Aplicación de presión inconsistente
La prensa de engaste inferior (o prensa de apilamiento) debe aplicar una presión uniforme en toda la circunferencia. El desgaste mecánico irregular, los dedos formadores desalineados o los resortes desgastados pueden generar variaciones de presión. El resultado: un sellado fuerte en un lado y apenas sellado en el lado opuesto.Obtenga más información sobre los métodos de calibración de presión.
3. Mala calidad del papel o del recubrimiento.
No todos los papeles para vasos son iguales. El gramaje del recubrimiento de PE (normalmente de 12 a 25 g/m²) y su adhesión a la base de papel influyen directamente en la capacidad de sellado. Si el grosor del recubrimiento varía a lo largo de la banda, la respuesta de sellado también variará. Del mismo modo, las fibras recicladas o un alto contenido de humedad (>8 %) dificultan la transferencia de calor y la adhesión.
4. Problemas de sincronización mecánica y de tiempo
El tiempo de contacto —el tiempo que la placa calefactora permanece en contacto con el fondo de la taza— debe coincidir con el material y la temperatura. La producción a alta velocidad suele reducir este tiempo por debajo del umbral requerido. Asimismo, si el mecanismo de leva o servo que posiciona el fondo de la taza está ligeramente desincronizado, la placa calefactora puede golpear descentrada, creando sellos en forma de media luna.
Un plan práctico de 5 pasos para mejorar la calidad del fondo de las tazas.
Ahora pasemos del diagnóstico a la acción. Estos pasos están diseñados para su implementación en planta y han sido validados en entornos de producción reales.
Paso 1: Estabilice su sistema de calefacción.
Comience midiendo la temperatura real del platina con un termómetro de contacto, no solo la lectura del controlador. Muchos controladores muestran valores estables mientras que la temperatura del platina fluctúa. Instale un controlador de temperatura PID si su máquina aún utiliza un termostato de encendido/apagado. Ajuste la temperatura según el rango recomendado por su proveedor de papel (generalmente 180–220 °C para PE de una sola cara). Ejecute un perfil de temperatura: verifique al inicio, después de 30 minutos y después de 2 horas. La variación debe mantenerse dentro de ±3 °C.
Consejo práctico: Deje que el sistema se caliente durante al menos 15-20 minutos antes de la producción. Los arranques en frío son una de las principales causas de inconsistencias en los sellos de la primera producción.
Paso 2: Comprobar y ajustar la presión inferior
Utilice un dinamómetro o tiras de papel para pruebas de presión (disponibles en algunos proveedores de herramientas) para medir la uniformidad de la presión. Coloque la tira entre la placa calefactora inferior y los dedos de conformado en diferentes ángulos. Si la presión varía en más del 10 %, inspeccione el mecanismo. Las soluciones habituales incluyen ajustar los resortes, limpiar las guías o reemplazar los cojinetes desgastados.
Paso 3: Optimiza el tiempo de permanencia según tu velocidad.
Tiempo de permanencia = (ángulo de contacto de la placa calefactora ÷ 360°) × (tiempo de ciclo). Para papel recubierto de PE, la exposición efectiva al calor debe ser de al menos 0,3–0,5 segundos. Si procesa más de 80 vasos por minuto, recalcule; muchas líneas de alta velocidad requieren placas calefactoras extendidas o sellado de doble etapa. Si su equipo lo permite, aumente ligeramente el rango de contacto angular de la placa calefactora, pero asegúrese de que no interfiera con la expulsión de los vasos.
Paso 4: Actualización a herramientas de precisión
Los punzones y matrices desgastados o de baja calidad para el conformado inferior son un peligro silencioso. Con el tiempo, pierden su acabado superficial y geometría, lo que genera una distribución de presión irregular incluso con ajustes perfectos en la máquina. El uso de herramientas de acero D2 o con recubrimiento de carburo garantiza un rendimiento constante. Planifique un programa de reemplazo de herramientas: cada 5 a 8 millones de ciclos para producción de alto volumen.
Paso 5: Implementar la monitorización en línea
Instale un sistema de inspección visual o láser sencillo después de la estación de sellado inferior. No tiene por qué ser caro: incluso una cámara fija con un umbral de detección puede identificar sellos faltantes o arrugados. Cuando el sistema detecte un vaso defectuoso, podrá detener la producción y corregir el problema antes de fabricar cientos de unidades defectuosas.
Conceptos erróneos comunes que empeoran los problemas de sellado
A lo largo de los años, hemos visto a operadores caer en las mismas trampas. Evítalas:
-
“A mayor temperatura, mejor sellado.” Falso. El exceso de calor derrite demasiado el PE, lo que provoca que se deforme hacia los lados, creando un borde duro y quebradizo que se agrieta.
-
“Más presión lo arregla todo.” Una presión excesiva puede aplastar la estructura de las fibras del papel, lo que provoca microfisuras y, finalmente, fugas bajo la presión del líquido.
-
«Todo el papel para vasos funciona igual». Cambiar de proveedor de papel sin volver a calificar los parámetros de sellado es una de las principales causas de aumentos repentinos en los defectos. Realice siempre una prueba con un lote de prueba y optimice nuevamente la temperatura y el tiempo de permanencia.
Cómo construir un sistema de control de calidad sostenible
Un sellado uniforme no es una solución puntual; requiere disciplina constante. Aquí les presentamos una rutina sencilla pero eficaz que utilizan las empresas de conversión de tamaño mediano:
| Frecuencia | Acción | Criterio de éxito |
|---|---|---|
| Cada turno | Compruebe la temperatura de la platina con un termómetro de contacto. | Dentro de ±3 °C del punto de ajuste. |
| A diario | Inspeccione visualmente las herramientas de conformado inferior para detectar desgaste o residuos. | Sin rasguños, quemaduras ni acumulación visibles. |
| Semanalmente | Medir la uniformidad de la presión (3 posiciones) | Variación máxima del 10% |
| Por lote de material | Realizar una validación con 50 tazas y una prueba de fugas (llenar con agua a 60 °C durante 1 hora). | fuga cero |
| Trimestral | Sustituya o gire los resortes y cojinetes de sellado inferiores. | Se restauró la consistencia mecánica. |
Esta tabla no es teórica; se basa en protocolos de calidad de fábricas de vasos con certificación ISO 22000. Documentar estos controles también facilita las auditorías de clientes y reduce la responsabilidad.
Cuando su equipo limita la mejora
En ocasiones, a pesar de un ajuste perfecto de los parámetros y un mantenimiento meticuloso, persiste la inconsistencia en el sellado. La causa puede ser una limitación mecánica inherente: juego excesivo en el sistema de indexación, elementos calefactores de tamaño insuficiente o una estructura que se flexiona debido a la dilatación térmica. No se trata de errores del operador, sino de limitaciones de diseño.
En estos casos, actualizar a una plataforma de producción más robusta se convierte en una decisión rentable. El equipo adecuado ofrece funciones como indexación mediante servomotores, control de temperatura de circuito cerrado en cada zona de calentamiento y herramientas de cambio rápido con parámetros preestablecidos.
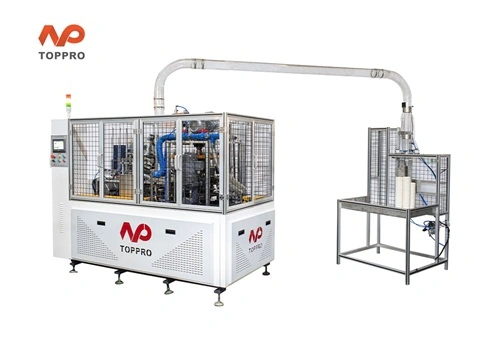
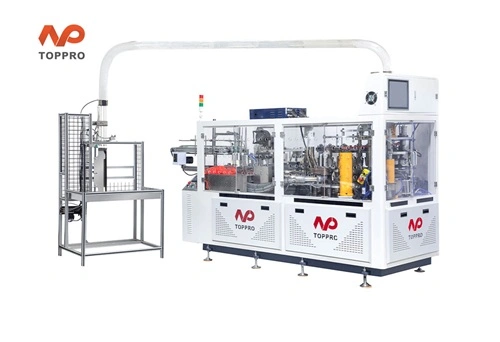
Si se enfrenta a defectos persistentes en el sellado de la base del vaso y desea explorar soluciones de equipos que eliminen las causas raíz, considere la serie TOPPRO de máquinas formadoras de vasos . Las máquinas TOPPRO están diseñadas con sistemas de calentamiento de alta resistencia, soportes de herramientas rectificados con precisión y almacenamiento de parámetros fácil de usar; así, una vez que encuentre la configuración perfecta, podrá recuperarla siempre. No tendrá que lidiar con desperdicios impredecibles ni devoluciones de clientes.
Consideraciones finales y su próximo paso
El sellado inconsistente del fondo de los vasos tiene solución. Empiece por lo básico: temperatura, presión, tiempo y materiales. Implemente el plan de cinco pasos. Evite los errores comunes. Cree un sistema de control de calidad sencillo pero riguroso. Y si las limitaciones mecánicas le impiden avanzar, una evaluación específica del equipo puede amortizarse en cuestión de meses gracias a la reducción de residuos y el aumento de la fiabilidad de la marca.
Ahora es tu turno: cuál de estas cuatro causas principales ha sido el mayor desafío en tu línea? Comparte tu experiencia o contáctanos para obtener una guía de solución de problemas personalizada.